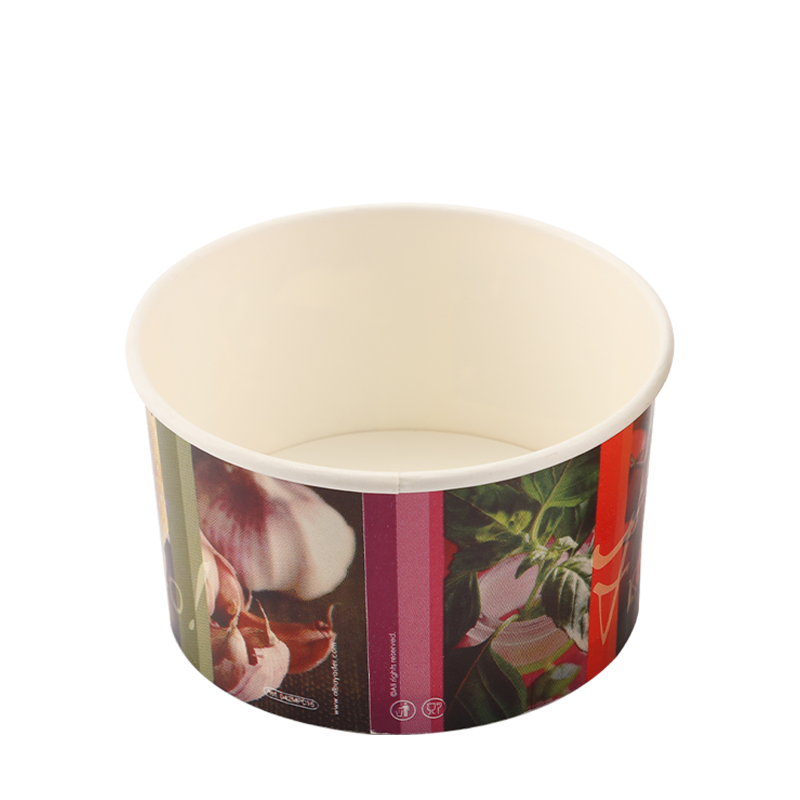
Varför glasskoppar kräver en annan papperskonstruktion än kalldryckskoppar
Vid första anblicken verkar glassbägare och kalldricksmuggar ha samma grundläggande struktur - livsmedelsgodkänd kartong med fukttåligt foder. I praktiken är de emellertid konstruerade för fundamentalt olika spänningsförhållanden, och att ersätta den ena med den andra leder till förutsägbara misslyckanden.
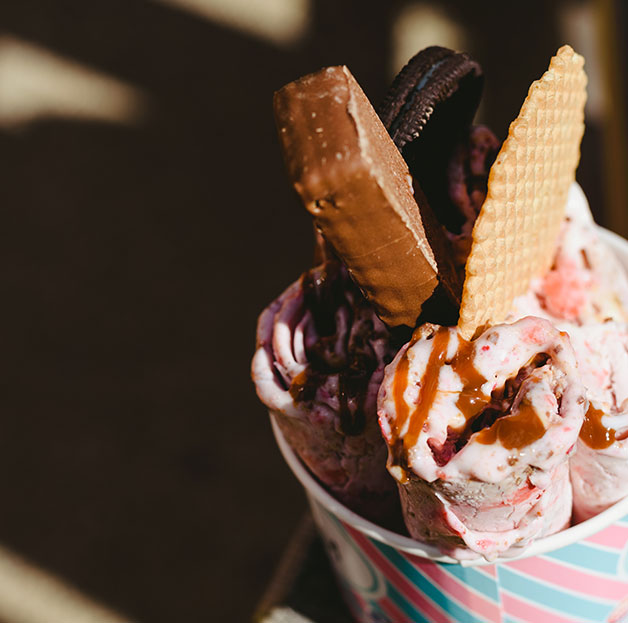
Kalldryckskoppar är designade för att motstå lateral fuktvandring : kondens bildas på utsidan och vätska pressar utåt från insidan. Glassbägare står inför en annan utmaning - tryckbelastning från tät, halvfryst produkt . En enda skopa hårdförpackad glass kan utöva en betydande kraft nedåt och utåt på koppens vägg, särskilt under handskopa. För att hantera detta specificeras glasskartong vanligtvis med högre tjocklek och ytvikt (ofta 260–380 gsm ), och sidoväggsvinkeln är utformad för att vara brantare för att motstå trumling under belastning.
Dessutom måste glassbägare bibehålla styvhet över ett bredare temperaturintervall. En kopp fylld med gelato vid -18 °C och sedan hållen i en varm hand vid 35 °C upplever snabb termisk cykling som påskyndar delaminering mellan papperssubstratet och PE- eller PLA-fodret - ett felläge som kräver strängare vidhäftningsstandarder vid tillverkning.
Slät invändigt foder: detaljen som påverkar produktsläpp och presentation
En av de mest praktiskt viktiga – och minst diskuterade – specifikationerna för glass pappersmuggar är invändig ytjämnhet. Till skillnad från drycker, som helt enkelt hälls ut, ösas och presenteras glass och fryst yoghurt. Ett grovt eller ojämnt invändigt foder gör att produkten fäster vid koppens vägg, vilket leder till:
- Sliten eller urkärnad produktyta när koppen skalas bort - ett betydande presentationsproblem för gelatobutiker och premium dessertmärken
- Rester kvar på koppens insida, vilket ökar uppenbart produktavfall
- Kundens svårighet att äta den sista portionen, vilket direkt påverkar det upplevda värdet
En kalandrerad pappersyta i kombination med en jämnt applicerad PE- eller PLA-beläggning – applicerad i jämn tjocklek utan nålhål eller bubblor – säkerställer ren produktfrigöring. När man utvärderar leverantörer ger begäran om ett tvärsnittsbeläggningsvikttest (typiskt uttryckt i g/m²) och en ytråhetsmätning (Ra-värde) en objektiv grund för jämförelse snarare än att förlita sig på enbart visuell inspektion.
Storleksval för glassverksamhet: Matcha volym till serviceformat
Dimensionering av glasskoppar följer en annan logik än dryckeskoppar. Eftersom glass säljs av skopan snarare än mätt med fluid ounces, måste operatörerna ta hänsyn till överskridandet (luften som vispas till glass under produktionen, vilket ökar den skenbara volymen med 20–100 %) och densitetsskillnaderna mellan produkttyper. Tabellen nedan ger en praktisk guide:
| Koppstorlek | Ungefärlig skoavkastning | Bäst för |
|---|---|---|
| 3 oz | 1 mini skopa | Smakprover, hotellreservdelar, barnmenyer |
| 5 oz | 1 standard skopa | Engångsgelato, frysta yoghurtbarer |
| 8 oz | 2 skopor eller 1 stor portion | Glassbarer, dessertcaféer, glassserveringar |
| 12 oz | 3 skopor eller stor parfait | Specialaffär för desserter, sorbet med pålägg |
| 16 oz | 4 skopor eller laddade fruktglass | Takeaway-dessertkombinationer, cateringevenemang |
Operatörer som driver självbetjäning fryst yoghurt eller sorbet stationer bör också ta hänsyn till taraviktsvariation : vid prissättning efter vikt måste koppens vikt räknas ut konsekvent, vilket gör en standardiserad koppstorlek och vikt för alla stationer avgörande för korrekt fakturering.
Lockkompatibilitet för glassbägare: Display-, transit- och hygienöverväganden
Till skillnad från dryckeslock, som i första hand väljs för att förhindra spill, tjänar lock till glassbägare tre distinkta operativa syften - var och en kräver en annan lockprofil:
Kupollock för takeaway presentation
Kupollock är standard för takeaway-glassmuggar, vilket ger utrymme ovanför kanten för att rymma en hopsatt skopa, vispad grädde eller pålägg utan att komprimera produkten. Kupolhöjden varierar beroende på leverantör – vanligtvis 25–45 mm – och måste anges i förhållande till den avsedda portionsstorleken. En kupol som är för ytlig kommer att krossa soft-serve eller färsk frukt toppings; en som är för hög skapar överskott av dödutrymme och ökar förpackningskostnaden per enhet.
Platta lock för förpackade detaljhandels- och montrar
För förportionerade koppar som säljs genom kylda vitriner eller butikskanaler, möjliggör platta lock renare stapling och bättre etikettsynlighet. Ett manipuleringssäkert platt lock med en avdragbar folie eller perforerad ring med snäpppassning lägger till ett hygienlager som i allt högre grad krävs av livsmedelssäkerhetsstandarder på exportmarknader inklusive Japan och EU.
Öppna koppar utan lock för konsumtion i butik
För matställen – gelatobutiker, dessertdiskar, cafeteriastationer – utelämnas locken helt, och koppens rullade kant blir den viktigaste kvalitetsindikatorn. En enhetlig, tätt bearbetad kant förhindrar kantsprickning när en sked pressas mot koppens vägg, vilket är den vanligaste punkten för strukturella fel i tunnväggiga glassbägare.
Bästa praxis för utskriftsdesign för varumärkesmärkning av glasskoppar
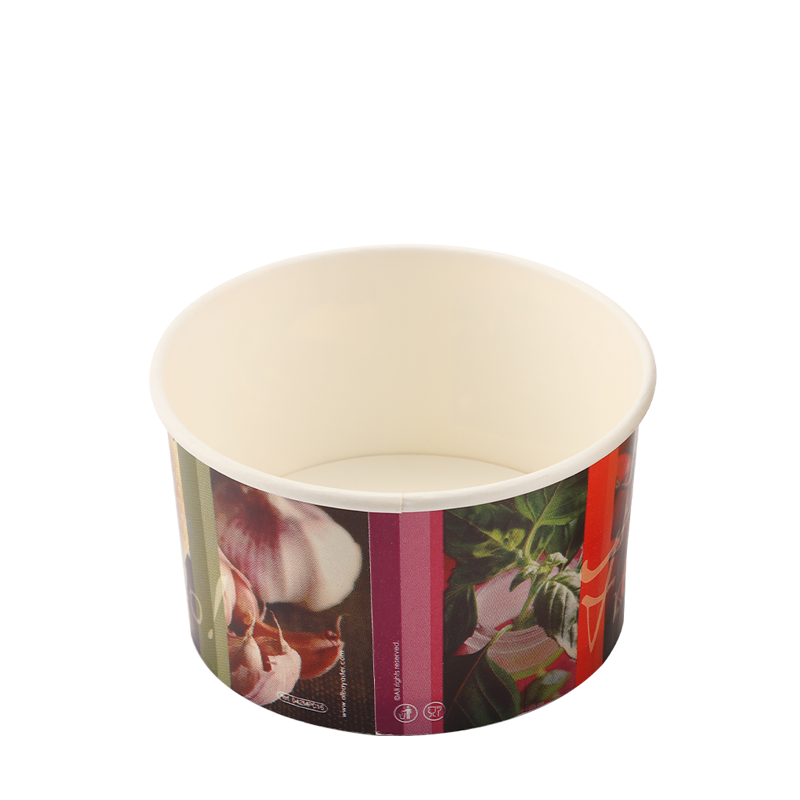
Glass är en kategori med hög visuell inverkan - köpbesluten påverkas starkt av hur förpackningen ser ut vid försäljningsstället. Specialtryckt glass pappersmuggar har därför mer varumärkesvärde per enhet än nästan alla andra livsmedelsprodukter för engångsbruk. Flera printdesignprinciper är specifika för detta format:
- Design för fläktämnet, inte den färdiga koppen — Alla konstverk skrivs ut platt på koppfläkten (det stansade pappersämnet) innan koppen formas. Färger och former som verkar symmetriska på det platta ämnet kommer att förvrängas något när de lindas in i en kon. Erfarna kopptillverkare tillhandahåller märkesspecifika fläktmallar med perspektivkorrigeringsguider för att förhindra detta.
- Kylbeständig bläckvidhäftning — Koppar som rör sig mellan frysförvaring (−18 °C) och omgivande servicemiljöer genomgår upprepad termisk expansion och sammandragning. Bläck måste testas för vidhäftning under dessa cykliska förhållanden; dåligt specificerade bläck spricker eller flagnar, vilket skapar livsmedelssäkerhet och estetiska bekymmer.
- Matt vs. glans beläggning — En glansig övertryckslack förstärker färgens livlighet och är populär för premium gelatomärken. Matt finish vinner dragkraft för hantverkare och ekopositionerade varumärken eftersom de projicerar en mer naturlig, handgjord estetik. Båda alternativen måste använda livsmedelssäkra övertryckslackformuleringar.
- Planering av sömplacering — Varje kopp har en vertikal söm där fläktkanterna överlappar varandra. Logotyper och nyckeldesignelement bör placeras så att de inte spänner över sömmen, eftersom små registreringsförskjutningar vid denna punkt kan skapa synliga brott i kontinuerliga grafiska element.
PLA-belagda glasskoppar: Realistiska förväntningar för livsmedelsoperatörer
PLA-belagda glassmuggar listas alltmer i inköpskataloger som ett hållbart alternativ till PE-fodrade alternativ, och marknaden för dem har växt stadigt i takt med att varumärken svarar på konsumenternas preferenser. Operatörer som använder PLA-koppar bör dock förstå flera prestandagränser som skiljer sig från konventionella PE-koppar:
- Temperaturtak — PLA börjar mjukna vid cirka 40–55 °C under belastning. För ren glassservering är detta inget problem, men om samma kopp används för varma pålägg som varm fudge eller kolasås, kan PLA-fodrade koppar deformeras vid basen. Separata koppspecifikationer för applikationer med varm toppning är att rekommendera.
- Komposterbarhet kräver infrastruktur — PLA-muggar certifierade enligt EN 13432 eller ASTM D6400 bryts ned fullständigt endast i industriella komposteringsanläggningar vid ihållande temperaturer över 58 °C. I hemkompostkärl eller standarddeponier skiljer sig inte nedbrytningstiderna på ett meningsfullt sätt från konventionell plast. Operatörer bör kommunicera detta korrekt för att undvika greenwashing-ansvar.
- Lagringsförhållandena har betydelse — PLA är känsligare för fukt och värme under lagring än PE. Muggar som lagras i lager med hög luftfuktighet utan adekvat förpackning kan uppleva nedbrytning av fodret före användning. Förseglade fodralförpackningar och klimatkontrollerad förvaring rekommenderas för inventering av PLA-koppar.
- Prispremie — PLA-råvarukostnaderna förblir högre än PE, vilket vanligtvis tillkommer 8–20 % av enhetspriset beroende på ordervolym och regional dynamik i försörjningskedjan. Denna premie har minskat när PLA-produktionskapaciteten expanderar globalt, men köpare bör modellera detta i sina förpackningskostnadsstrukturer.
För verksamheter med tillgång till certifierad industriell kompostinsamling – en växande realitet i större europeiska städer och utvalda kommuner i USA – representerar PLA-glassbägare en verkligt lägre miljöpåverkan vid slutet av deras livslängd och ett trovärdigt hållbarhetskrav för kundnära kommunikationer.