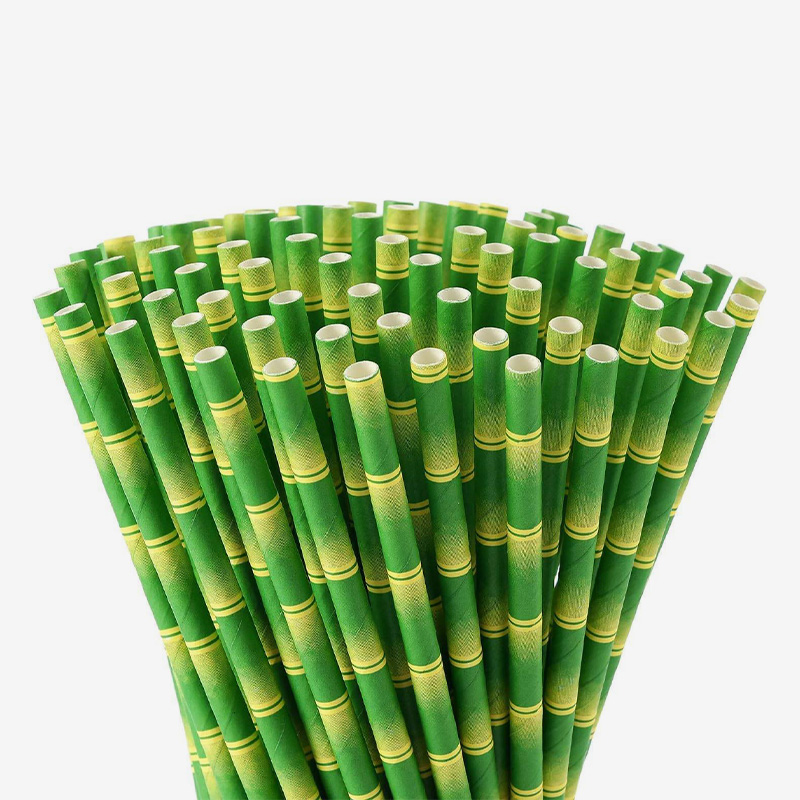
Hur papperssugrör är konstruerade: spirallindningsprocessen och dess effekt på prestanda
Den strukturella integriteten hos en pappershalm — dess motståndskraft mot uppmjukning, dess förmåga att bibehålla ett cirkulärt tvärsnitt under sugning och dess totala hållbarhet vid vätskekontakt — bestäms i första hand av dess konstruktionsmetod snarare än bara av den papperskvalitet som används. Den dominerande produktionsmetoden för sugrör för kommersiellt papper är spirallindning, och att förstå denna process förklarar många av de prestandaegenskaper som operatörer och konsumenter observerar vid användning.
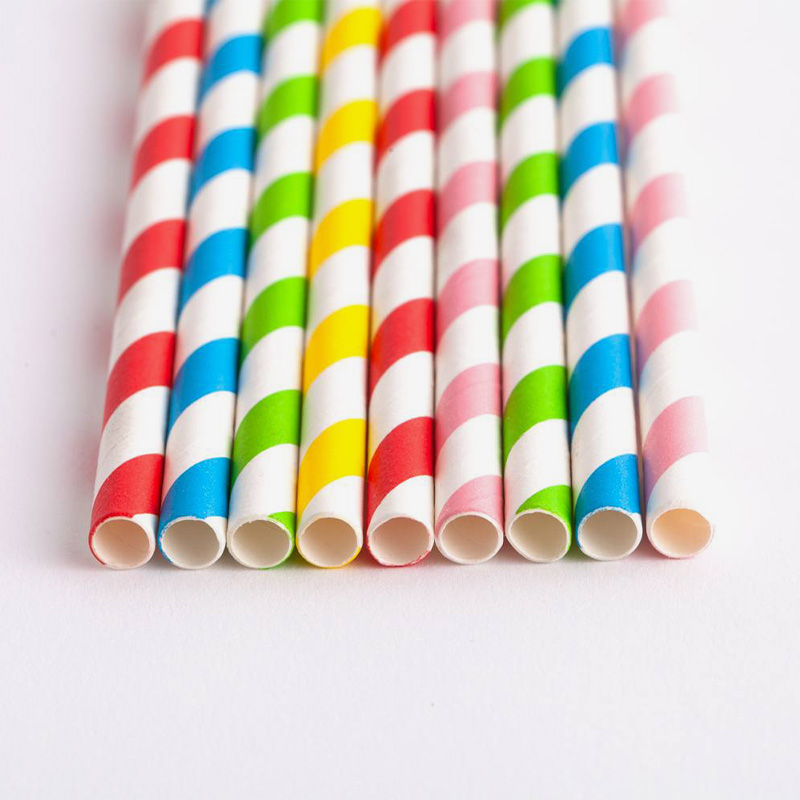
Vid spirallindning lindas två eller flera kontinuerliga remsor av livsmedelsgodkänt papper spiralformigt runt en dorn med en definierad stigningsvinkel, med varje lager förskjutet från det föregående så att sömlinjerna i intilliggande lager inte är i linje. Ett livsmedelssäkert lim - vanligtvis vattenbaserat och i överensstämmelse med bestämmelser om material i kontakt med livsmedel - binder ihop skikten när de lindas. Det resulterande röret har en väggstruktur där pappersfibrerna i varje lager löper i omväxlande vinklar mot halmaxeln, vilket ger det färdiga strået betydligt högre motstånd mot radiell kompression (krossning under fingertryck eller sug) än en rakt lindad konstruktion där alla fiberorienteringar är parallella. De flesta kommersiella pappersstrån använder tre till fyra papperslager i sin väggkonstruktion, med totala väggtjocklekar som vanligtvis sträcker sig från 0,45 mm till 0,65 mm beroende på applikation.
Antalet lager och pappersvikten per lager är de primära variablerna som bestämmer både våthållfasthet och väggstyvhet. Ett trelagers sugrör som använder 60 g/m2 papper per lager kommer att ha andra prestandaegenskaper än ett fyra-lagers sugrör som använder 45 g/m2 papper per lager, även om den totala väggvikten är liknande — eftersom antalet ytterligare lager skapar mer självhäftande bindningslinjer, vilket på ett meningsfullt sätt bidrar till våtstyvhet. På Hangzhou Renmin Eco-tech tillverkas baspappersrullarna som vi producerar för halmapplikationer med kontrollerade tjockleks- och fukthaltstoleranser, eftersom dimensionell konsistens på papperssubstratnivån är avgörande för att bibehålla lindningsgeometrin och bindningskvaliteten under hela höghastighetsproduktionen.
Våthållfasthet i papperssugrör: vad det betyder och hur det uppnås
Våthållfasthet är den enskilt viktigaste funktionella egenskapen hos ett sugrör av papper, och det är den egenskap som mest direkt avgör om ett sugrör förblir användbart under den avsedda varaktigheten av en drink eller blir slapp och obehaglig inom några minuter. Trots dess kommersiella betydelse uppnås våtstyrka i pappersstrån genom flera distinkta mekanismer, och köpare som förstår dessa mekanismer kan ställa mer exakta frågor när de utvärderar halmspecifikationer.
Våta hållfasthetsmedel i papperssubstratet
Standardpapper förlorar större delen av sin torrstyrka när det vätas eftersom vatten bryter vätebindningarna mellan cellulosafibrer som ger papper dess styvhet. Våtstyrkemedel - kemiska tillsatser som ingår i papperet under tillverkningen - skapar kovalenta eller joniska tvärbindningar mellan fiberytor som kvarstår när papperet är vått. De mest använda våtstyrkemedlen för papperstillämpningar i kontakt med livsmedel är polyamidoamin-epiklorhydrin (PAE) hartser, som bildar kovalenta ester- och amidbindningar med cellulosahydroxylgrupper som är stabila i vatten. PAE-behandlat papper behåller 20–40 % av sin torra draghållfasthet när det är helt mättat, jämfört med 3–8 % för obehandlat papper. För applikationer med pappersstrån är ett baspapper med PAE-våtstyrkebehandling i huvudsak minimispecifikationen för acceptabel prestanda under användning - obehandlade pappersstrån börjar mjukna inom 5–10 minuter efter vätskekontakt oavsett väggtjocklek.
Lim bidrar till våtstyvhet
Mellanskiktslimmet i ett spirallindat pappersstrå bidrar självständigt till våtstyvhet. Vattenbaserade lim som härdar till en vattenbeständig film - snarare än att förbli vattenlösliga efter torkning - bibehåller sin bindningsfunktion när halmväggen vätas från utsidan eller från fuktvandring genom väggen. Limsystem som förblir vattenkänsliga efter härdning tillåter delaminering mellan skikten när halmen är i långvarig vätskekontakt, vilket gör att halmväggen separeras i individuella lager och kollapsar. Specifikationen för ett vattenbeständigt självhäftande system, i kombination med ett våtstyrkebehandlat baspapper, ger synergistiska våtprestanda som avsevärt överträffar vad båda funktionerna ensamma skulle ge.
Alternativ för ytbeläggning
Vissa pappershalm konstruktioner har en tunn livsmedelssäker beläggning på den inre hålytan - ytan i direkt kontakt med drycken - för att minska hastigheten för fuktabsorption i pappersväggen. Vaxbeläggningar och tunna PE-beläggningar har använts för detta ändamål, även om PE-belagda inre ytor äventyrar halmens fullständiga biologiska nedbrytbarhet och undviks alltmer på marknader där komposterbarhetscertifiering krävs. Vattenbaserade barriärbeläggningar som härrör från stärkelse, cellulosaderivat eller polyvinylalkohol (PVA) kan ge en meningsfull förbättring av fuktbeständigheten samtidigt som komposterbarheten bibehålls, men deras prestanda vid långvarig kontakt med heta drycker är mer begränsad än PE och kräver noggrann specifikation för den avsedda användningen.
Diameter- och längdspecifikationer för papperssugrör: Matchande mått till dryckesapplikation
Pappersstrån är inte en produkt som passar alla, och att välja rätt diameter och längd för en specifik dryckesapplikation påverkar både funktionell prestanda och konsumentupplevelse. Utbudet av kommersiella halmdimensioner är bredare än vad många köpare inser, och den funktionella logiken bakom dimensionsvalet bygger på vätskedynamik och praktisk användningsergonomi.
Innerhålets diameter är den primära bestämningsfaktorn för flödeshastigheten. För ett givet sugtryck skalar flödeshastigheten genom ett sugrör med fjärde potensen av den inre radien - detta är Hagen-Poiseuille-förhållandet för laminärt flöde i rör. Rent praktiskt innebär det att ett sugrör med en innerdiameter på 8 mm levererar ungefär tre gånger flödesvolymen per enhet sugkraft jämfört med ett 6 mm sugrör. Tunna drycker som vatten, juice och iste flyter tillräckligt genom pappersstrån med en diameter på 6–8 mm. Tjocka drycker – milkshakes, smoothies, bubbelte med tapiokapärlor, tjocka fruktblandningar – kräver större håldiametrar på 10–12 mm för att tillåta fasta inneslutningar att passera utan blockering och för att minska sugansträngningen som krävs för att dra tjock vätska genom sugröret. Att använda ett vanligt 6 mm sugrör för bubbelte är ett vanligt specifikationsfel som ger en frustrerande konsumentupplevelse oavsett sugrörets materialkvalitet.
| Innerdiameter | Typisk längd | Primär tillämpning |
| 5–6 mm | 150–180 mm | Cocktails, vatten, juice, espressobaserade drycker |
| 7–8 mm | 195–210 mm | Standard kalla drycker, iskaffe, lemonad |
| 10–12 mm | 210–230 mm | Bubble tea, smoothies, milkshakes, tjocka blandningar |
| 6–8 mm | 240–260 mm | Höga koppar, masonburkar, extra stora takeaway-format |
Halmlängden bör anges i förhållande till koppens eller kärlets höjd plus en funktionell förlängning ovanför kanten. Ett sugrör som sitter jämnt med eller under koppens kant tvingar konsumenten att luta koppen för att dricka - ett oacceptabelt ergonomiskt resultat för varma drycker och en spillrisk för kalla drycker. Den konventionella regeln är att sugröret ska sträcka sig 20–30 mm över koppens kant när det sätts in i koppens bas. Operatörer som använder flera koppstorlekar bör överväga att ha två sugrörslängder – en standard och en lång – för att passa deras kopparsortiment utan kompromisser.