Hur fiberkomposition formar baspappersprestanda
Fibermälden som används vid tillverkningen baspapper har direkt betydelse för styvhet, ytjämnhet och hur väl plåten accepterar PE- eller PLA-beläggning nedströms. De flesta livsmedelsklassade baspapper för användning i koppar och skålar är tillverkade av jungfrublekt kraftmassa — antingen barrträ (lång fiber) eller lövträ (kort fiber), eller en blandning av båda.
Barrträfibrer bidrar med draghållfasthet och rivhållfasthet, vilket är viktigt vid höghastighetsformning. Lövträfibrer förbättrar ytjämnheten och formningslikformigheten, vilket minskar beläggningsdefekter såsom nålhål. En typisk inredningsblandning för koppar 70–80 % lövträ och 20–30 % barrträ , även om detta skiftar mot högre halt av barrträ när extra styvhet krävs - till exempel i storformat skålmassa över 300 gsm.
Innehållet av återvunnen fiber efterfrågas alltmer av varumärken som strävar efter hållbarhetsmål, men dess användning i applikationer som kommer i kontakt med livsmedel är fortfarande strikt reglerad. De flesta jurisdiktioner kräver nyfiber för skiktet i kontakt med livsmedel, med återvunnet innehåll begränsat till ett inre skikt som inte vidrör produkten.
Grammatikintervall och matchning av dem till slutanvändning
Att välja rätt ytvikt är ett av de mest avgörande besluten när det gäller specifikation av koppar och skålar. Nedan finns en praktisk referens för vanliga matförpackningsformat:
| Ansökan | Rekommenderad gramvikt (gsm) | Nyckelkrav |
|---|---|---|
| Kalldryckskopp (enkelvägg) | 170–200 | Slät yta för tryck |
| Varmdryckskopp (enkelvägg) | 200–230 | Styvhet under värme |
| Soppa / nudelskål | 250–350 | Strukturell integritet när den är fylld |
| Matlåda / clamshell | 300–400 | Staplingsstyrka |
Att specificera en ytvikt som är för låg för att spara materialkostnader är en falsk ekonomi – det resulterar vanligtvis i förhöjda kasseringsfrekvenser på formningslinjen och kundklagomål om bägaredeformation i fält.
Ytstorlek och dess effekt på beläggningens vidhäftning
Baspapper avsett för PE- eller PLA-extruderingsbeläggning genomgår ytlimning under papperstillverkningsprocessen - ett steg som applicerar ett tunt lager av stärkelse eller syntetiskt limningsmedel på arkytan. Denna behandling tjänar två syften: den minskar ytporositeten för att förhindra överdriven PE-penetration under extrudering, och den förbättrar vidhäftningsbindningen mellan papperssubstratet och beläggningsskiktet.
Otillräcklig ytdimensionering leder till beläggningsdelaminering — Ett felläge där PE-skiktet separeras från papperet under termisk stress eller mekanisk böjning. Detta är särskilt problematiskt i bägarens sidoväggar, där papperet böjs och värmeförseglas samtidigt under formningen. Köpare bör begära nivådata för ytstorlek (vanligtvis rapporterad som ytstärkelseupptagning i g/m²) som en del av den inkommande kvalitetskontrollen för alla nya baspappersleverantörer.
Fuktinnehåll: Den dolda variabeln i roll-to-roll-bearbetning
Baspapper är hygroskopiskt – det utbyter kontinuerligt fukt med den omgivande miljön. Målfukthalten vid punkten för beläggning eller omvandling är typiskt 6–8 % . Rullningar utanför detta intervall skapar förutsägbara men ofta förbisedda problem:
- Övertorkat papper (<5%) blir spröd, vilket ökar risken för kantsprickor vid högspänningsavlindning och stansning.
- Övervått papper (>9 %) genererar ånga vid extruderingsnypet, vilket orsakar blåsdefekter i PE-beläggningen och vidhäftningsfel som är omöjliga att upptäcka förrän koppen läcker vid användning.
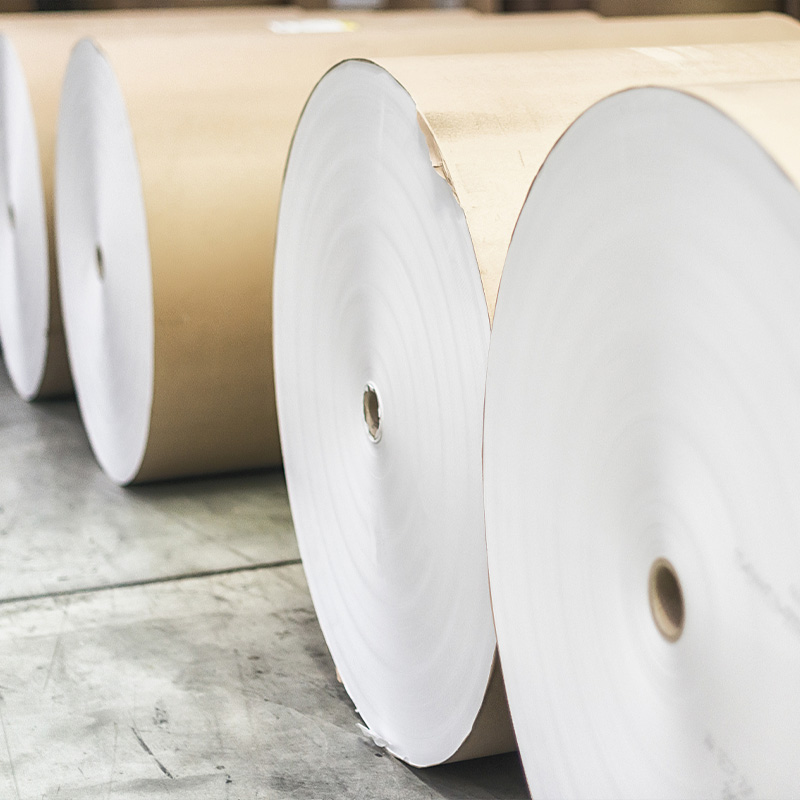
Rullar bör förvaras på plats (aldrig platt) i klimatkontrollerade lager och konsumeras inom 90 dagar tillverkning för optimal bearbetningskonsistens. Vi konditionerar alla utgående baspapper rullar till verifierade fuktmål innan avsändning, vilket minskar kundlinjestopp orsakade av materialvariabilitet.