Vad skiljer en välskuren fläkt från en dålig
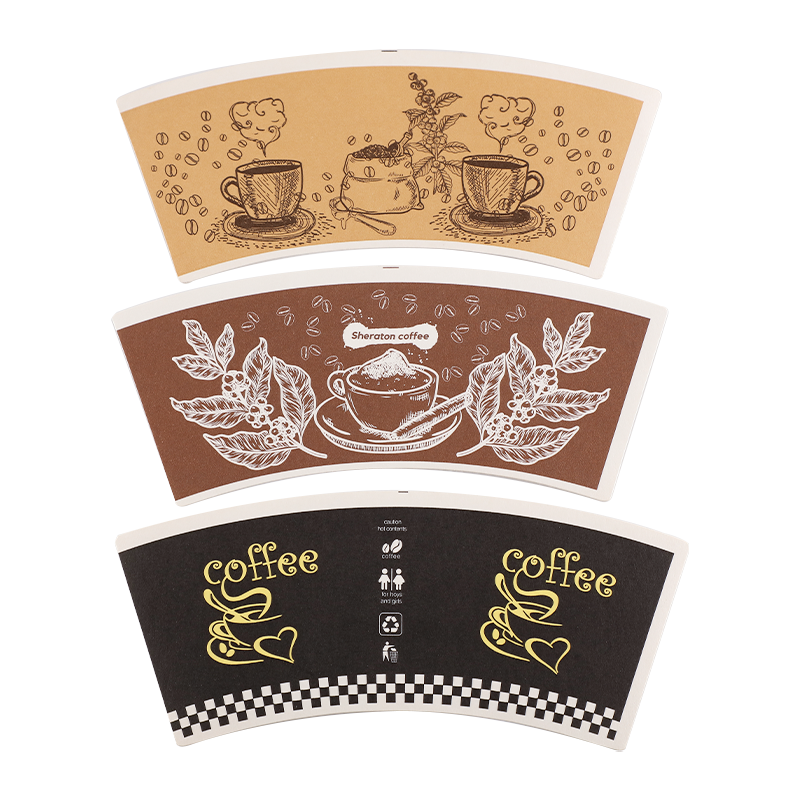
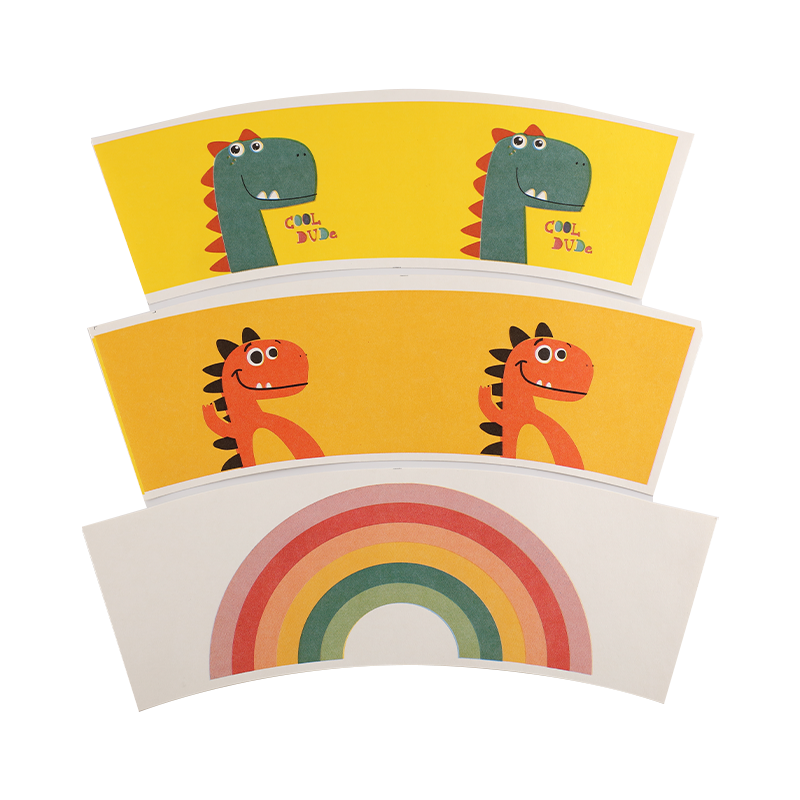
En papperskoppsfläkt är det förskurna, förtryckta ämnet som lindas runt sidoväggen på en färdig kopp. Dess kvalitet bestäms till stor del vid stansningsstadiet. Måttnoggrannhet — hålls vanligtvis till ±0,2 mm på kritiska kanter — är den enskilt viktigaste faktorn för smidig, läckagefri sömmar på automatiserade koppformningsmaskiner. Även en mindre avvikelse i bågvinkeln eller sömöverlappningsområdet orsakar felinriktning under höghastighetsformning, vilket leder till sneda sidsömmar och ökad kasseringsfrekvens.
Kantkvalitet är lika viktig. Rena, gradfria snitt förhindrar att fibern lyfts under värmeförsegling, vilket är den primära orsaken till mikroskopiska springor längs sidosömmen. Leverantörer som kör slitna eller dåligt underhållna matriser producerar fläktar med trasiga kanter som ser acceptabelt ut för ögat men misslyckas under fyllning och tätning.
Single-Wall vs. Double-Wall fläktdesign
Enkelvägg papperskoppsfläktar är industristandarden för kalla drycker och kortvariga varma drycker. Väggtjockleken bestäms helt och hållet av baspapperets ytvikt, vanligtvis 170–230 gsm . Dubbelväggskoppar kräver två separata fläktämnen - en inre fläkt och en korrugerad eller slät ytterhylsa - som sätts ihop under formningen för att skapa en luftspalt som ger värmeisolering utan en separat kartonghylsa.
För matserveringsoperatörer som vill sänka kostnaderna för varmkoppsformat är det ofta mer ekonomiskt att specificera en tyngre enkelväggsfläkt (210–230 gsm) med en ytterhylsfläkt med rippel än en hel dubbelväggkonstruktion, samtidigt som den ändå uppnår adekvat handhållningskomfort.
Utskrift på fläktämnen: Flexo vs. Offset
De flesta papperskoppsfläktar trycks före stansning, antingen med flexografiska eller offsetlitografiska metoder. Valet påverkar både kostnad och utskriftskvalitet:
- Flexotryck är snabbare och bättre lämpad för stora serier med enfärgade block och enkel märkesgrafik. Bläckkostnaderna är lägre och processen hanterar den lätt absorberande ytan på PE-bestruket papper väl.
- Offsettryck ger skarpare halvtoner och finare detaljer — föredraget när bilder av fotokvalitet eller tät färgregistrering krävs. Emellertid måste offset-bläck verifieras för överensstämmelse med livsmedelskontakt, eftersom migration genom papperssubstratet är en verklig risk vid förhöjda temperaturer.
Oavsett metod måste bläck och beläggningar som appliceras på matkontaktsidan uppfylla tillämpliga regulatoriska standarder. För exportmarknader betyder detta vanligtvis FDA 21 CFR eller EU 10/2011 överensstämmelsedokumentation från bläckleverantören.
Förvaring och fuktighetskontroll för fläktämnen
Fläktämnen är mer fuktkänsliga än råa rullar eftersom de skurna kanterna utsätter pappersfiber direkt för omgivande fuktighet. Konverterare och skålbildande växter bör lagra papperskoppsfläktar i förhållande till 45–65 % relativ luftfuktighet och 18–25°C . Staplar som utsätts för hög luftfuktighet absorberar fukt ojämnt, vilket gör att kanterna expanderar snabbare än mitten - en defekt som kallas vågig kant - som blockerar fläktmatningsmekanismerna och orsakar maskinens stilleståndstid.
Fläktar ska förvaras i originalförpackningen tills de laddas i formningsmaskinens behållare. Körande fläktar som har öppnats och lämnats över natten i ett fuktigt lager är en vanlig men undvikbar källa till ineffektivitet i formningslinjen.
Hållbara fläktalternativ vinner dragkraft
Köpartryck och utökat producentansvarslagstiftning i EU och delar av Asien påskyndar övergången från PE-belagda fläktar till återvinningsbara eller komposterbara alternativ. De två mest kommersiellt gångbara alternativen för närvarande är:
- PLA-belagda fläktar — Bioplastbeläggning framställd av majsstärkelse. industriellt komposterbar och accepteras i de flesta pappersåtervinningsströmmar när beläggningsvikten hålls under 10 gsm.
- Vattenhaltiga barriärbelagda fläktar — Vattenbaserade dispersionsbeläggningar som ger tillräcklig fuktbeständighet för kalla drycker samtidigt som de förblir fullt återvinningsbara i standardåtervinningsanläggningar.
Båda alternativen kräver justeringar av formmaskinens temperatur jämfört med konventionella PE-fläktar, så omvandlare bör begära tekniska formningsparametrar från sin materialleverantör innan de byter kvalitet i mitten av körningen.