Hur baspappers grammet påverkar prestocha för koppar och skålar
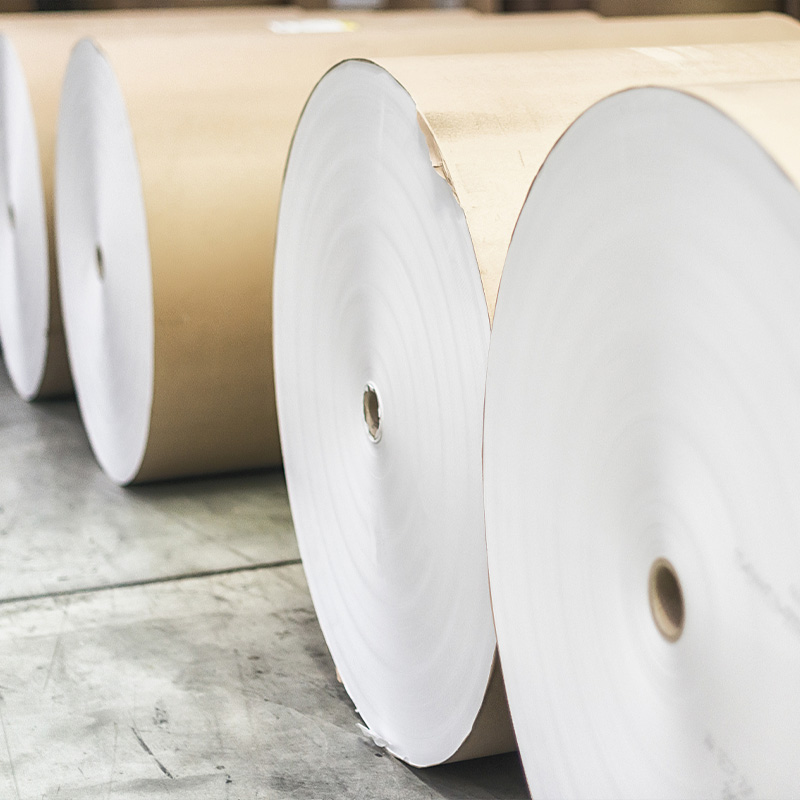
Ytvikten på baspapper - vanligtvis mätt i gram per kvadratmeter (gsm) - bestämmer direkt hur väl en färdig kopp eller skål håller sin form under värme, vätska och mekanisk stress. För enväggspappersmuggar, baspapper i intervallet 170–220 gsm är standard, medan pappersskålar utformade för tyngre eller varmare innehåll ofta kräver 220–350 gsm för att förhindra deformation. Att välja fel ytvikt är en av de vanligaste orsakerna till läckageproblem och strukturella fel på fältet.
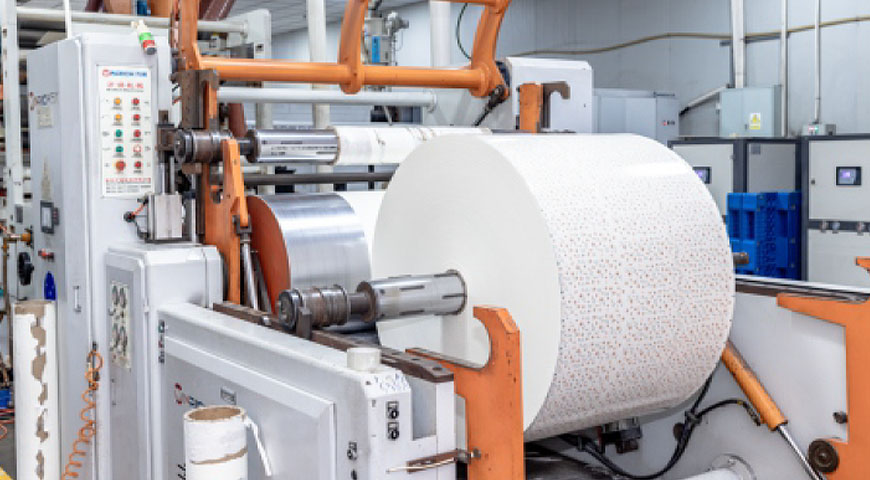
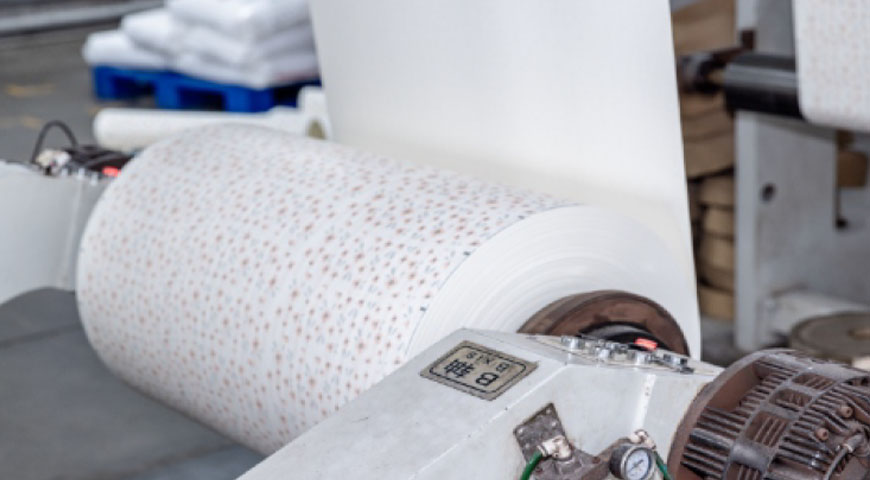
Utöver styvheten interagerar ytvikten med beläggningsprocessen. Tyngre baspapper absorberar mindre PE under extrudering, vilket resulterar i ett mer enhetligt beläggningsskikt - en detalj som är viktig speciellt för varmfyllningsapplikationer som soppor och snabbnudlar.
PE-beläggning: Enkelsidig vs. dubbelsidig och varför det är viktigt
Polyeten (PE) beläggning appliceras på baspapper för att skapa en fuktbarriär som hindrar vätska från att tränga in i pappersfibrerna. För de flesta kalldryckskoppar, enkelsidig PE-beläggning (endast matkontaktsidan) är tillräckligt. Dubbelsidig PE-beläggning krävs när den yttre ytan också behöver stöta bort kondens - vanligt i isdryckersapplikationer i fuktigt klimat.
Standardvikten för PE-beläggning sträcker sig från 15 till 25 gsm per sida . Tunnare beläggningar minskar materialkostnaderna men ökar risken för hål; tjockare beläggningar förbättrar barriärens prestanda men försvårar återvinningsbarheten vid uttjänt livslängd. Denna spänning mellan prestanda och hållbarhet driver fler tillverkare mot PE-fria alternativ som PLA (polymjölksyra) eller vattenbaserade dispersionsbeläggningar.
Vi levererar både konventionella PE-belagda pappersrullar och PLA-bestrukna alternativ, vilket ger omvandlare flexibiliteten att matcha slutanvändningskraven utan att byta baspappersspecifikationer.
Nyckelkvalitetsparametrar som köpare bör verifiera innan de köper
Vid utvärdering pappersmuggar råvaror and pappersskålar råvaror , bör köpare begära testrapporter som täcker åtminstone följande parametrar:
- Cobb värde — mäter vattenabsorptionen på den obelagda sidan; ett högt Cobb-värde signalerar inkonsekvent fiberpressning och kan leda till mjuka fläckar i färdiga koppar.
- Pälsviktlikformighet — ojämn PE-fördelning är den främsta orsaken till läckage i automatiserade skålformningslinjer.
- Draghållfasthet (MD/CD) — avgörande för höghastighetsstansning och fläktformning; låg tvärgående draghållfasthet leder till rivning under formningen.
- Fukthalt — pappersrullar med fukt ovanför 8 % är benägna att krulla och matas fel på formningsmaskiner.
- Överensstämmelse med livsmedelskontakt — verifiera certifieringen mot tillämpliga standarder (FDA 21 CFR, EU 10/2011 eller GB 4806 för den kinesiska marknaden).
Aluminiumfolielaminerat papper: nisch men växer
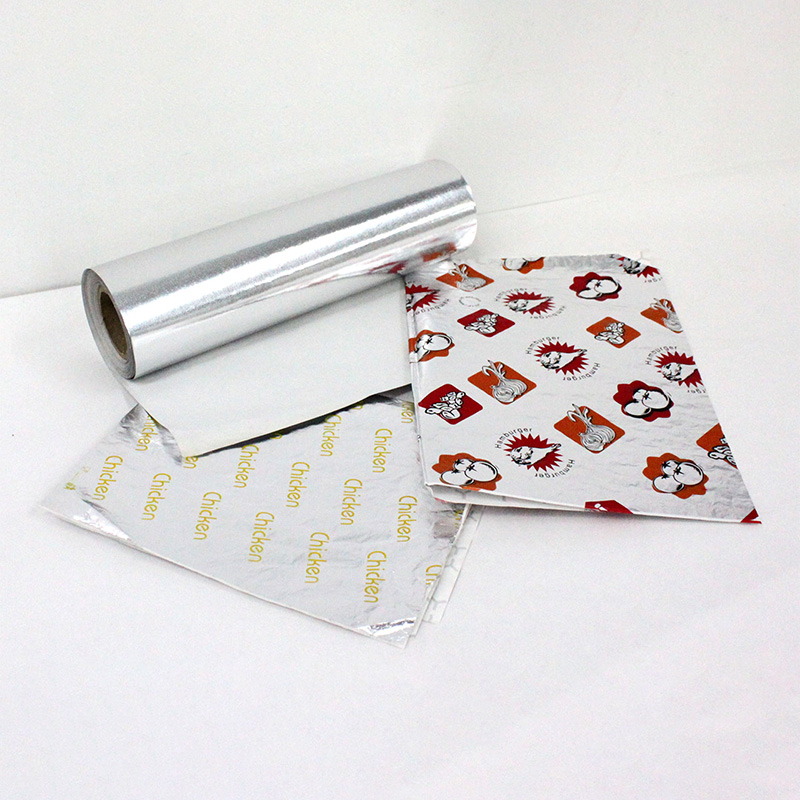
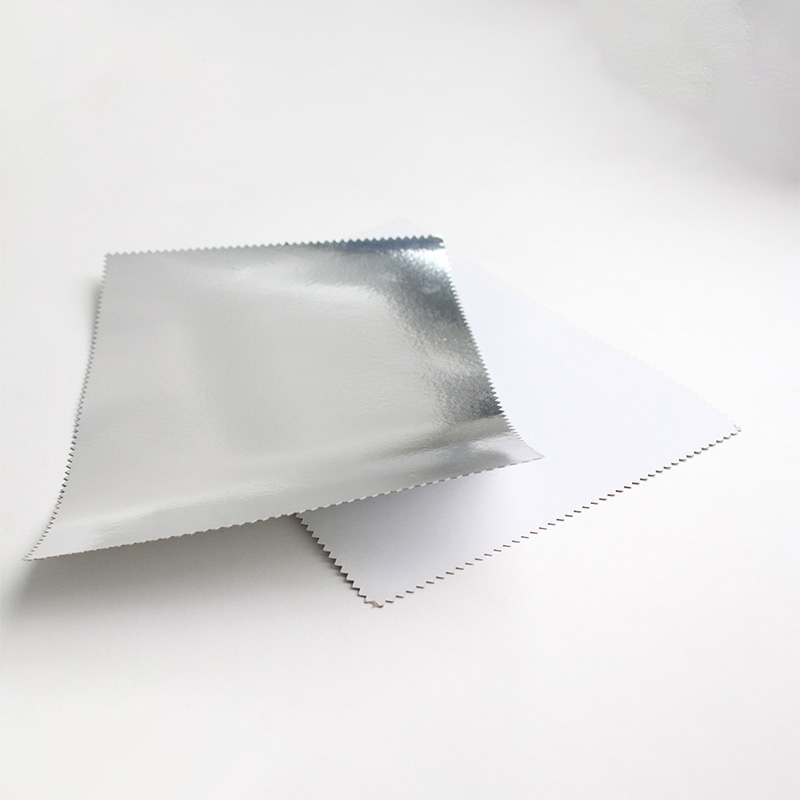
För applikationer som kräver både värmeisolering och fuktbarriär – såsom smörpapper, bakmuggar och takeaway-behållare – kombinerar laminerat papper med aluminiumfolie de strukturella fördelarna med livsmedelsbaserat baspapper med barriäregenskaperna hos tunn aluminiumfolie (vanligtvis 6–9 mikron ). Lamineringsprocessen binder folie till papper med antingen en självhäftande eller direkt extruderingsmetod; självhäftande laminering ger en plattare yta som är bättre lämpad för tryckning, medan extruderingslaminering ger tätare bindning och är att föredra i miljöer med hög luftfuktighet.
En avvägning som är värd att notera: laminerat papper av aluminiumfolie är inte kompatibelt med vanliga pappersåtervinningsströmmar och måste skickas till återvinningsanläggningar för kompositmaterial. Köpare på marknader med strikta regler för utökat producentansvar (EPR) bör beakta detta i förpackningsbeslut.
Rulldiameter och kärnstorlek: förbisedda logistikdetaljer
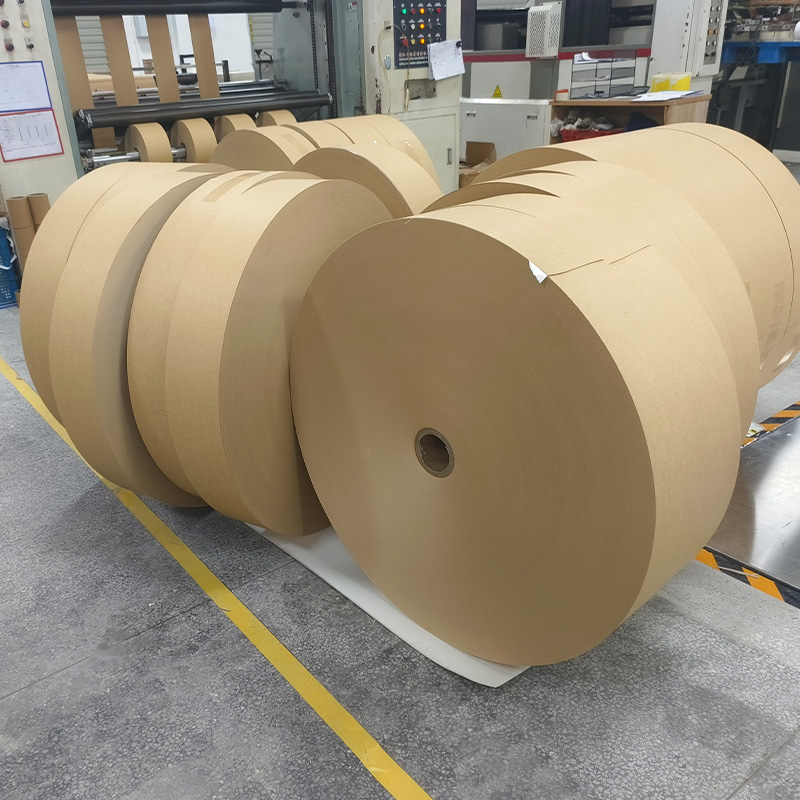
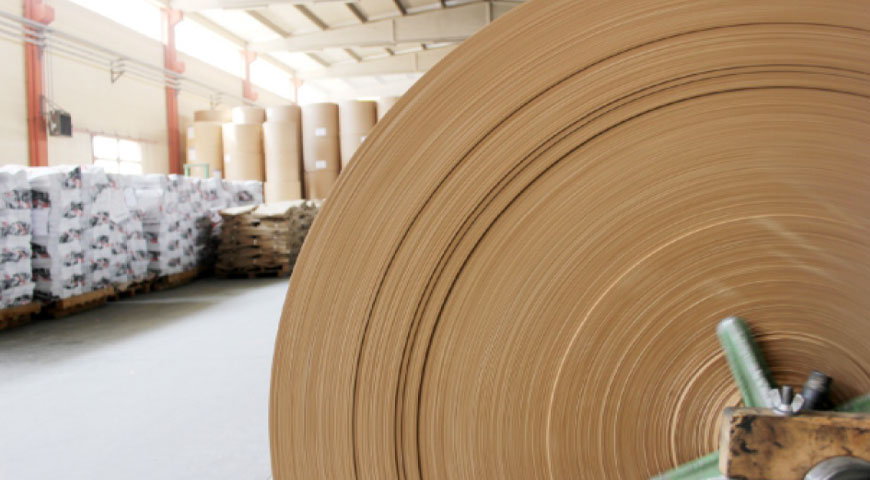
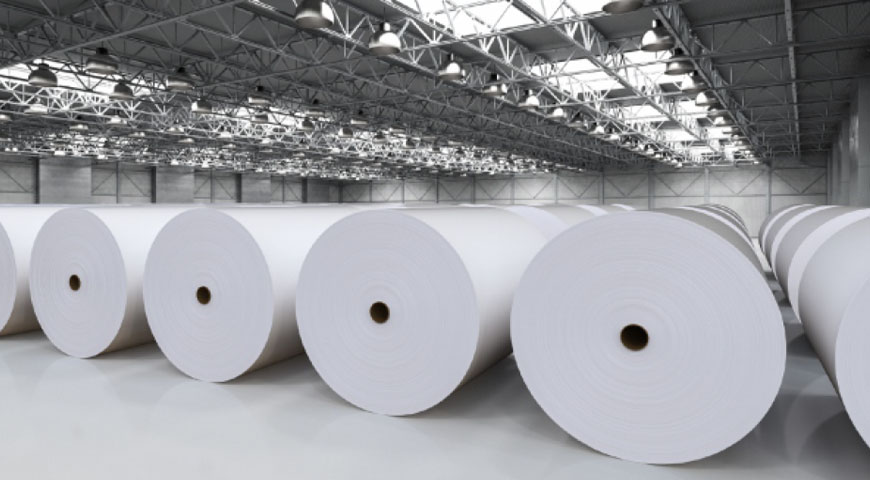
Råmaterialrullar lindas vanligtvis på 3-tums eller 6-tums papperskärnor. Ytterdiametern på en färdig rulle påverkar hur många rullar som får plats per pall, vilket direkt påverkar utnyttjandet av sjöfraktcontainrar. De flesta omvandlare som kör höghastighets koppformningsutrustning föredrar ytterdiametrar på 800–1000 mm för att minimera bytesfrekvens och stilleståndstid. Genom att bekräfta dessa specifikationer med din leverantör innan den första beställningen undviker du kostsam omformatering av lagringsställ och maskinmatningar.
| Kärnstorlek | Typiskt OD-område | Vanlig applikation |
|---|---|---|
| 3 tum | 500–800 mm | Småformat koppfläktar, stansade ark |
| 6 tum | 800–1200 mm | Höghastighetsformande linjer för kopp/skål |