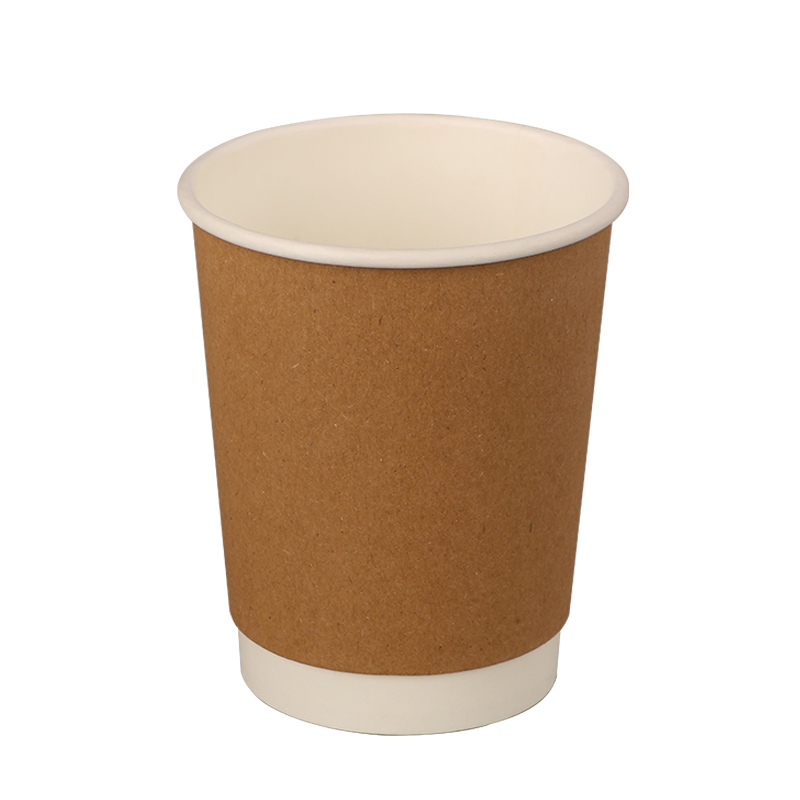
Hur luftgapet i dubbelväggkoppar faktiskt fungerar
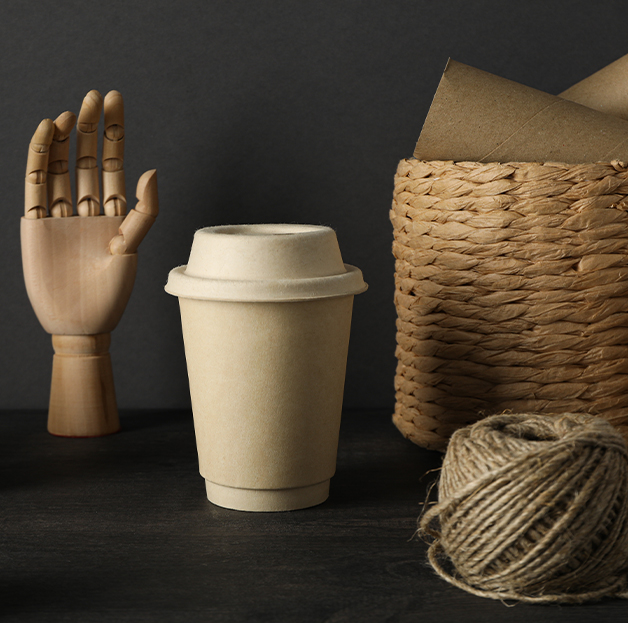
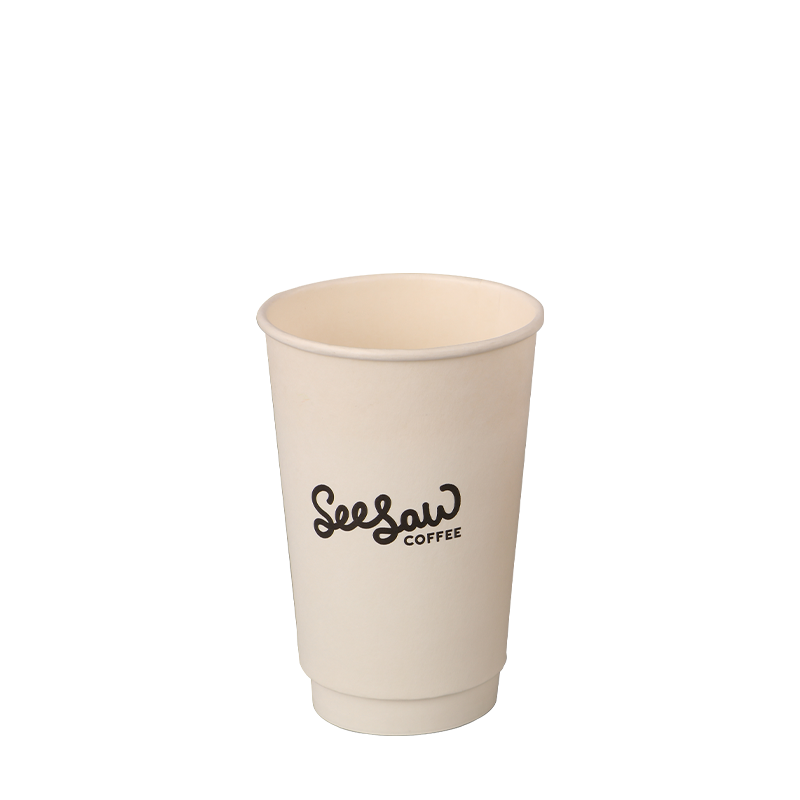
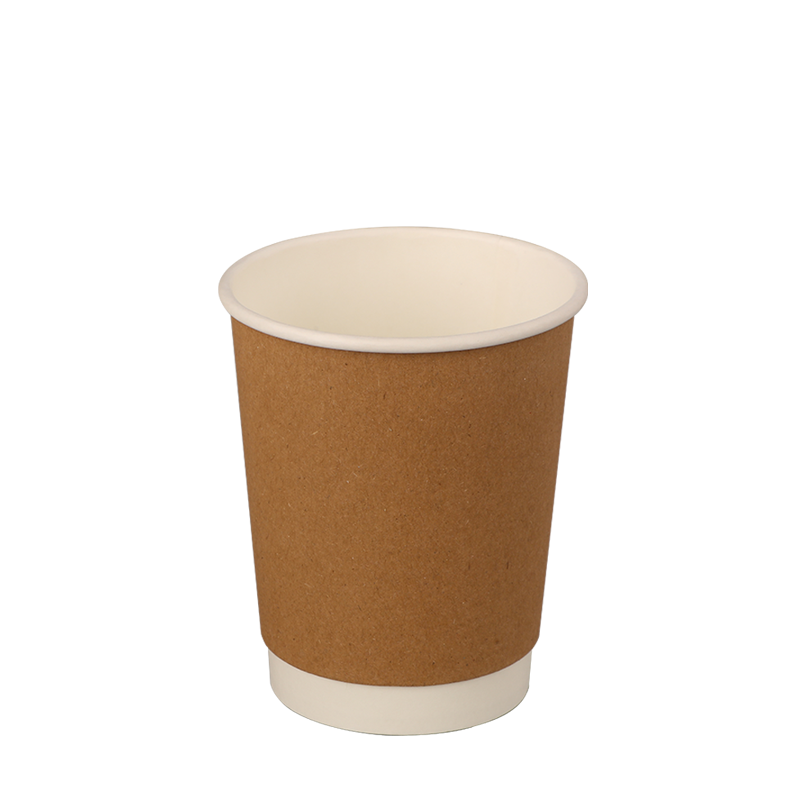
Den avgörande egenskapen hos en Dubbelvägg varmpapperskopp är den isolerande luftfickan som är instängd mellan två lager av livsmedelsgodkänd kartong. Detta döda luftskikt beter sig ungefär som hålväggsisoleringen som används i byggnader: stillastående luft leder värme dåligt, så det bromsar överföringen av värmeenergi från den heta vätskan inuti till den yttre ytan som en konsument berör. Resultatet är en yttervägg som håller sig betydligt svalare än en enkelväggskopp vid samma fyllningstemperatur.
Gapet sträcker sig vanligtvis från 1,5 mm till 3 mm . Bredare är inte alltid bättre – ett alltför tjockt mellanrum ökar materialkostnaderna och påverkar koppens stapelbarhet. Tillverkare kalibrerar gapets bredd mot väggpappers vikt för att nå en måltemperatur på ytterytan, ofta med sikte på under 45 °C när fyllningen är vid 80 °C, vilket de flesta mänskliga faktorer anser vara bekvämt för ett hållbart grepp.
Eftersom isoleringen är strukturell snarare än tillagd (ingen separat hylsa krävs), behåller koppen sin rena profil och staplas effektivt i utmatningsutrustning för stora volymer – en viktig logistisk fördel för kafékedjor och hotellbankettverksamhet.
PE vs. PLA Innerbeläggning: En praktisk jämförelse
Både PE (polyeten) och PLA (polymjölksyra) beläggningar fyller samma grundläggande funktion - att skapa en vattentät, livsmedelssäker barriär på den inre pappersytan - men de skiljer sig väsentligt i slutet av livslängden och bearbetningskrav.
| Egendom | PE beläggning | PLA beläggning |
|---|---|---|
| Råvarukälla | Petroleum-härledd | Majsstärkelse / sockerrör |
| Värmetolerans | Upp till ~85 °C (stabil) | Upp till ~50–55 °C (mjukar) |
| Komposterbarhet | Ej komposterbar | Industriellt komposterbar |
| Återvinningsbarhet | Kräver specialistavbeläggning | Kräver industriell komposteringsanläggning |
| Kostnad | Lägre | Högre (10–30 % premie typiskt) |
| Bästa applikationen | Vanliga varma drycker | Miljömedvetna varumärken, evenemang |
En viktig praktisk anmärkning: PLA:s lägre värmeförvrängningstemperatur betyder att den är bättre lämpad för drycker som serveras under 70 °C – matcha lattes, varma mjölkteer – snarare än espressobaserade drycker som kan nå 85–90 °C. Köpare som specificerar PLA-belagda koppar för högtemperaturapplikationer bör verifiera leverantörens faktiska värmetoleranstestdata snarare än att förlita sig på generiska certifieringspåståenden.
Virgin Wood Massa vs. Bamboo Pulp: Råmaterialöverväganden
Både jungfrumassa och bambumassa uppfyller säkerhetsstandarder för kontakt med livsmedel, men de har olika fiberegenskaper som påverkar den färdiga koppens känsla och miljöprofil.
- Virgin trämassa (vanligtvis blekt kraft från barrträ eller lövträ) ger en slätare, mer enhetlig yta som är lättare att skriva ut på med högupplöst grafik. Dess längre fibrer ger utmärkt draghållfasthet, vilket har betydelse för den strukturella integriteten hos en dubbelväggig kopp under våta värmeförhållanden.
- Bambumassa skördas från ett snabbt regenererande gräs som når avverkningsbar mognad på 3–5 år mot 25–70 år för kommersiellt virke. Bambufibrer är kortare och silkeslenare, vilket ger en lätt strukturerad yta. Massan är naturligt lägre i lignin, vilket minskar behovet av starka blekningskemikalier.
- Ur ett kolredovisningsperspektiv binder bambu kol snabbt under tillväxten, även om nettovinsten i hög grad beror på massaprocessens effektivitet och transportavstånd.
På Hangzhou Renmin Eco-tech Co., Ltd. köper vi baspapper från certifierade bruk och upprätthåller ISO14001:2004 miljöledningscertifiering, vilket gör att kunderna kan införliva verifierade materialdata i sin egen hållbarhetsrapportering.
Lockkompatibilitet och tätningsintegritet under temperaturcykling
En läckagesäker lockpassning beror på dimensionstoleransen mellan koppens kant och lockets låskanal. För dubbelväggiga koppar är kanten vanligtvis bredare och styvare än en enkelväggsmotsvarighet, vilket kan påverka lockets utbytbarhet om köpare blandar koppar från olika leverantörer på samma lock-SKU.
De tre vanligaste lockmaterialen som används med koppar för varma drycker är:
- PET (polyetylentereftalat) — transparent, bra för att visa upp drycker i lager, men klassad för temperaturer upp till cirka 70 °C. Inte idealisk för espresso eller någon dryck som hälls upp över 75 °C.
- PP (polypropen) — ogenomskinlig eller genomskinlig, värmestabil till cirka 100 °C, standardvalet för vanliga varmt kaffetillämpningar. Mer motståndskraftig mot lockdeformation på fyllningar med hög temperatur.
- Spillsäkra / sipp-genom lock — typiskt PP med en integrerad dricksöppning och återförslutningsbar flik. Dessa ger en premiumkänsla och specificeras alltmer för exklusiva kedjekonton och catering för flygbolag/affärsevenemang.
Temperaturväxling – uppvärmning och kortvarig nedkylning – kan orsaka mindre dimensionsförskjutningar i både bägarens kant och lock. Ansedda kopptillverkare genomför simulerade användningstester (fyll, lock, bär, luta i standardvinklar) för att bekräfta att tätningens integritet bibehålls över det förväntade termiska området innan en design släpps till produktion.
Anpassningsvariabler som påverkar minsta orderkvantitet
B2B-köpare upptäcker ofta att anpassningsomfång är den enskilt största drivkraften för MOQ. Att förstå vilka variabler som utlöser nya verktyg eller pressinställningar hjälper inköpsteam att förhandla mer effektivt.
- Koppstorlek : Varje volym (8 oz, 12 oz, 16 oz, 20 oz) kräver en dedikerad stansad fläkt och formningsdorn. Att beställa flera storlekar samtidigt kan sprida verktygsavskrivningar, men varje storlek har fortfarande sin egen produktionstid - vanligtvis 50 000–100 000 enheter per storlek för offsettryckta anpassade konstverk.
- Antal tryckfärger : Kostnaderna för flexografisk tryck skalas med antalet färgstationer. En enda PMS-färg på en vit bas är det billigaste alternativet; full CMYK-processutskrift eller spot UV-finish lägger till presspass och höjer break-even-volymen.
- Beläggningstyp : Byte från PE till PLA-beläggning kan kräva en separat produktionskörning för att undvika korskontaminering på extruderingslinjer, som vissa fabriker hanterar genom att dedikera specifika dagar till varje beläggningstyp – vilket påverkar ledtider såväl som MOQ.
- Pappers vikt : Standard dubbelväggskonstruktioner använder 190–220 gsm för innerväggen och 170–190 gsm för den yttre; att begära tyngre bräda för en förstklassig styv känsla är möjligt men kan överskrida standardrullbredder och utlösa ytterligare plåtsteg.
Som OEM/ODM-tillverkare tillverkar Hangzhou Renmin Eco-tech Co., Ltd Dubbelvägg varmpapperskopps över en rad storlekar och beläggningsalternativ, med strukturerade provtagningsprocesser som gör det möjligt för köpare att validera utskriftskvalitet och strukturell prestanda innan de förbinder sig till fulla produktionsvolymer.
Prestanda för stapling, lagring och dispensering i högvolymmiljöer
En kopp som presterar bra när den är fylld men fastnar eller kollapsar i en automatisk koppdispenser skapar kostsamma driftstörningar i högtrafikerade lokaler. Dubbelväggsmuggar erbjuder specifika utmaningar med staplingsgeometri eftersom ytterväggen blossar ut något i förhållande till innerväggen, vilket ändrar den effektiva avsmalningsvinkeln som bestämmer hur tätt kopparna häckar.
Viktiga mätvärden som köpare bör begära från tillverkare:
- Stapelhöjd per 50 koppar : Bestämmer hur många koppar som får plats i en vanlig tubdispenser. En tightare stapel tillåter fler koppar per påfyllningscykel, vilket minskar personalens inblandning.
- Dispenserande kraft : Kraften som krävs för att separera bottenkoppen från en kapslad stapel. Om för högt, tänder automatiska automater; för lågt och kopparna lossnar under transporten.
- Ytterväggens fuktmotstånd : I förvaringsmiljöer med hög luftfuktighet (t.ex. köksutrymmen bakom huset) kan obelagda ytterväggar absorbera fukt och mjukna, vilket äventyrar koppens sidoväggs kompressionsstyrka och orsakar dispenseringsfel.
För exportkunder som skickar till marknader med hög luftfuktighet i Sydostasien eller Östafrika, är det ett försiktigt steg som erfarna leverantörer kan ta emot att specificera en fuktbarriär yttre omslag eller begära testdata för accelererad åldrande (vanligtvis 40 °C / 90 % RH i 48 timmar) innan de slutför specifikationerna.