PE vs. PLA foder: Att välja rätt beläggning för papperssoppskålar
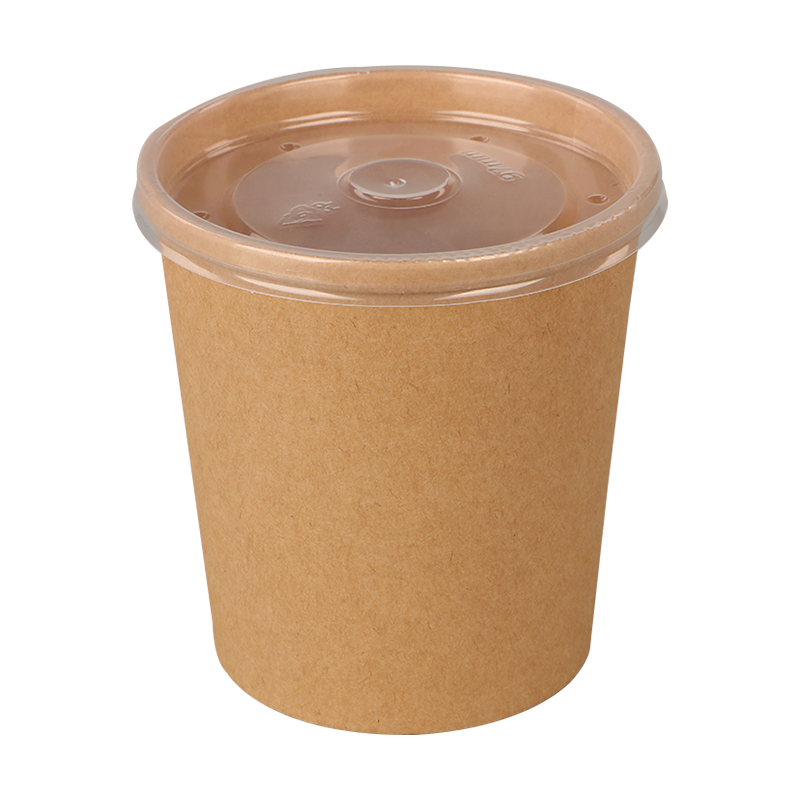
Det inre fodret i en papperssoppskål är en av de mest kritiska faktorerna som bestämmer dess prestanda med varma vätskor och fet mat. Två dominerande alternativ finns på marknaden: PE (polyeten) och PLA (polymjölksyra) beläggningar. Att förstå skillnaderna går långt utöver miljöpåståenden och påverkar direkt hur en skål beter sig under verkliga serviceförhållanden.
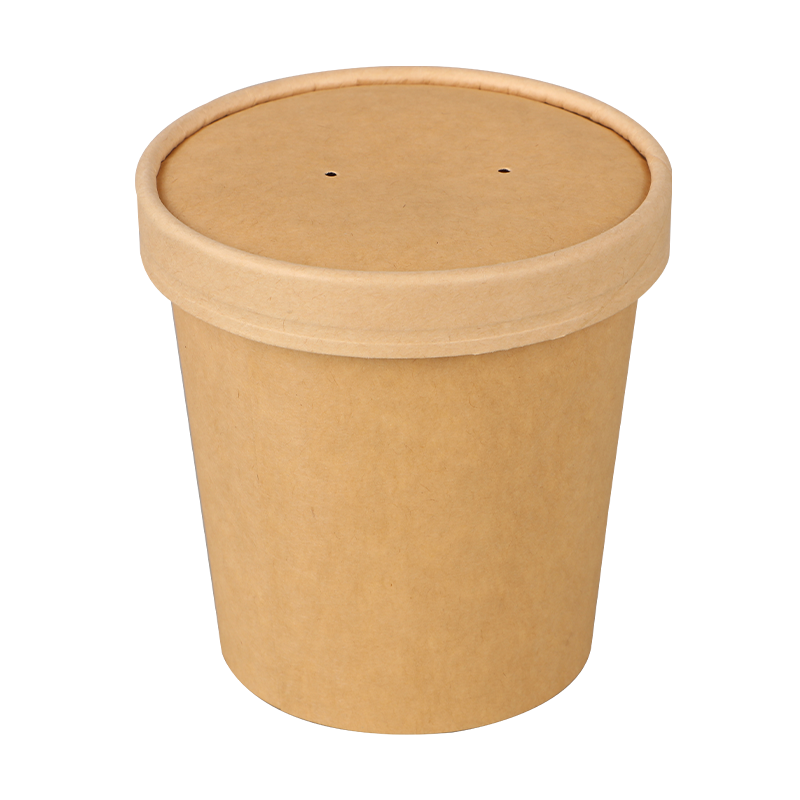
PE-belagda soppskålar av papper
PE-foder är en petroleumhärledd plastfilm laminerad på den inre ytan av papperssubstratet. Den skapar en exceptionellt tät fuktspärr och tål temperaturer upp till cirka 90–95°C utan att delaminera. Detta gör den mycket tillförlitlig för att servera congee, ramen-buljong eller varma grytor under längre hålltider. PE-belagda skålar erbjuder också överlägsen fettbeständighet eftersom filmen är kontinuerlig och praktiskt taget inga mikroporer. Avvägningen är avfallshantering: PE-laminerat papper accepteras inte av de flesta pappersåtervinningsströmmar och hamnar vanligtvis på deponi.
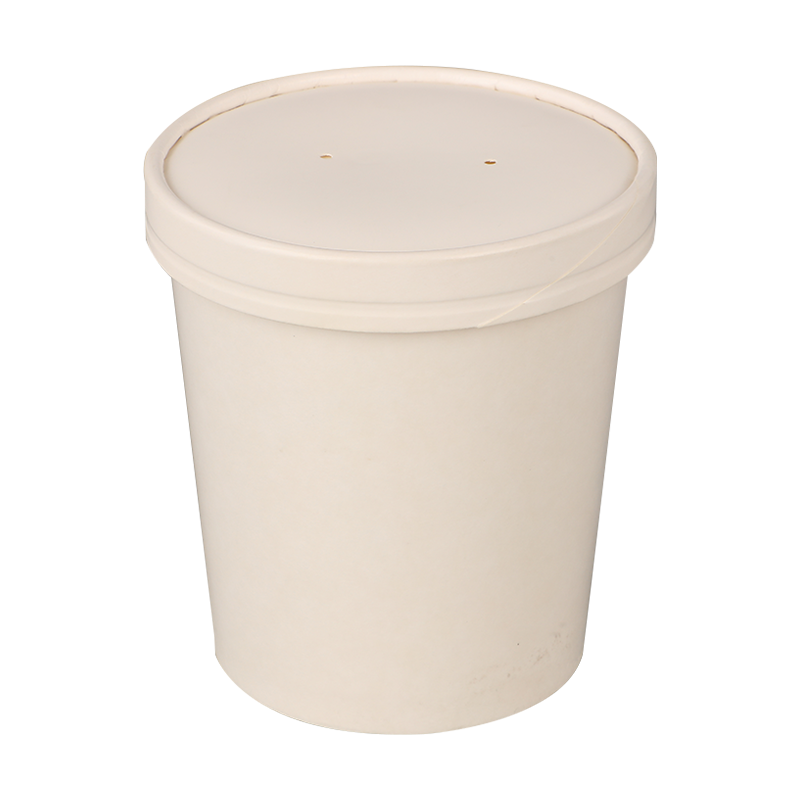
PLA-belagd Soppskålar av papper
PLA härrör från förnybara stärkelsekällor som majs eller sockerrör. När de är certifierade komposterbara (t.ex. EN 13432 eller ASTM D6400), kan PLA-fodrade skålar bearbetas i industriella komposteringsanläggningar, vanligtvis bryts ner inom 90–180 dagar under kontrollerad värme och fuktighet. PLA mjuknar dock vid cirka 55–60°C, vilket gör att den är mindre lämpad för långvarig kontakt med kokande soppor. För takeaway-operationer där maten svalnar något under leverans, eller för lokaler som använder lock som minskar ångtrycket, presterar PLA adekvat. På Hangzhou Renmin Eco-tech levererar vi både PE-belagda och PLA-belagda pappersskålsfläktar så att omvandlare kan matcha rätt lösning för varje applikation.
| Egendom | PE beläggning | PLA beläggning |
| Värmetolerans | Upp till ~95°C | Upp till ~55–60°C |
| Fettbeständighet | Utmärkt | Bra |
| Komposterbarhet | Ej komposterbar | Industriellt komposterbar |
| Råvarukälla | Petroleum | Majs / sockerrör |
| Kostnad | Lägre | 15–30 % högre |
Hur grundvikt och väggtjocklek påverkar papperssoppskålens styvhet
A papperssoppskål måste hålla sin form när den är fylld med täta, tunga rätter - tänk tjock nötköttsgryta, pulled pork-nudlar eller congee laddad med toppings. Skålens strukturella integritet kommer i första hand från två parametrar: baspapprets ytvikt och den färdiga skålens fysiska väggkonstruktion.
Ytvikten uttrycks i gram per kvadratmeter (gsm). För soppskålar är baspapper i intervallet 200–350 gsm typiskt. Lägre ytvikter (200–250 gsm) är tillräckliga för mindre skålar (8–12 oz) som innehåller lättare soppor. Större skålar (24–32 oz) avsedda för nudelrätter eller rejäla grytor kräver vanligtvis 280–350 g/m2 buljong för att förhindra att skålen deformeras eller lutar när en kund tar upp den vid kanten. Hos Hangzhou Renmin Eco-tech tillverkas våra baspappersrullar med snäva gsm-toleranser, vilket ger nedströmsomvandlare konsekvent väggprestanda över produktionsserier.
Utöver platt ytvikt spelar väggkonstruktionsmetoden stor roll. Soppskålar med dubbla väggar har en yttre korrugerad eller slät hylsa som är bunden till den inre koppens vägg, vilket skapar en luftspalt som samtidigt förbättrar styvheten och fungerar som värmeisolering – vilket minskar värmeöverföringen till kundens hand med så mycket som 30 % jämfört med enkelväggsdesign. Enkelväggsskålar förblir dominerande för kostnadskänsliga applikationer, men operatörer som serverar mycket varma rätter eller siktar på en premiumupplevelse specificerar alltmer dubbelväggiga konstruktioner.
Den rullade kanten på toppen av skålen är ett annat ofta förbisedt strukturellt element. En tätt och jämnt rullad kant fördelar spänningen runt skålens omkrets, vilket förhindrar sidoväggen från att vidgas utåt under belastning. Oregelbunden eller lös rullning av fälg – en vanlig defekt i produktion av lägre kvalitet – skapar svaga punkter som misslyckas vid normal användning.
Anpassat tryck på papperssoppskålar: Tekniker och praktiska begränsningar
Skräddarsydda soppskålar av papper har ett dubbelt syfte: de kommunicerar varumärkesidentitet vid konsumtionen och särskiljer en foodserviceoperatör på en konkurrensutsatt leveransmarknad. Utskrift på böjda, bestrukna pappersytor introducerar dock tekniska begränsningar som varumärkesägare bör förstå innan de bestämmer sig för konstverk.
Utskrift på fläktstadiet kontra den formade skålstadiet
De flesta högkvalitativa utskrifter appliceras på den platta pappersskålsfläkten (även kallad ett blankt eller stansat ark) innan fläkten formas till en tredimensionell skål. Utskrift på en plan yta möjliggör flexografiska eller offsetprocesser med tät registrering och konsekvent bläckläggning. Efter formningen lindas fläkten in i en stympad konform, så konstverk måste utformas med distorsionskompensation - element som verkar något långsträckta på den platta fläkten kommer att se proportionella ut efter formningen. Försök att trycka direkt på en förformad skål är mycket mer begränsad och vanligtvis begränsad till enkel enfärgsstämpling.
Bläck- och beläggningskompatibilitet
Vattenbaserat bläck av livsmedelskvalitet är obligatoriskt för alla ytor som kan komma i indirekt eller direkt kontakt med livsmedel. Lösningsmedelsbaserat bläck är förbjudet enligt de flesta ramverk för livsmedelssäkerhet, inklusive FDA 21 CFR och EU-förordning 10/2011. Den yttre PE- eller PLA-beläggningen på papperet påverkar också bläckets vidhäftning - tryck appliceras på fläktens obestrukna yttre yta, medan den inre ytan som kommer i kontakt med livsmedel förblir otryckt. Varumärken som efterfrågar full-omslagsdesign bör bekräfta att bläcksystemet som används är certifierat livsmedelssäkert och att det finns tillräckligt med utrymme nära sömområdet för att ta hänsyn till överlappande sammanfogning under formningen.
Minsta orderkvantitet och ledtider
Anpassad utskrift kräver förberedelse av tryckplåtar eller cylindrar, vilket driver en minimiorderkvantitet (MOQ) tröskel för att amortera verktygskostnader. Typiska MOQs för specialtryckta papperssoppskålsfläktar varierar från 50 000 till 100 000 stycken per SKU beroende på antalet färger och tryckprocessen. Rush-beställningar som kringgår standardtidlinjer för plåtberedning är i allmänhet inte möjliga för flerfärgsdesign. Operatörer som planerar säsongsbetonade kampanjer eller nya butikslanseringar bör ta hänsyn till 4–8 veckors ledtid från konstverkets godkännande till leverans.
Temperatur och läckageprestanda: vad standarderna faktiskt mäter
När leverantörer hävdar att papperssoppskålar är "läcksäkra" eller "värmebeständiga" är det värt att förstå vad dessa termer betyder i en mätbar, testbar mening snarare än som marknadsföringsspråk. Flera industri- och regulatoriska standarder tillhandahåller specifika testprotokoll.
Läckresistens i papperssoppskålar utvärderas vanligtvis med ett vätskepenetrationstest baserat på TAPPI T 441 eller liknande metoder. En skål fylls med vatten eller en specificerad vätska vid en definierad temperatur och hålls under en bestämd tid - vanligtvis 30 minuter vid 80°C - varefter den yttre ytan inspekteras för fuktinträngning, fläckar eller strukturella fel. En skål som klarar detta test visar att dess PE- eller PLA-foder förblir intakt och kontinuerligt under realistiska förhållanden med varmmat.
Fettbeständigheten utvärderas separat med hjälp av kittestet (TAPPI T 559), som applicerar lösningar med olika ytspänningar på pappersytan. En klassificering av KIT 5 eller högre anses generellt vara tillräcklig för oljiga soppor eller grytor, medan KIT 8–12 specificeras för särskilt feta eller oljiga rätter. Viktigt är att fettbeständigheten är en funktion av både beläggningen och baspapperet - ett baspapper med låg gsm-halt med mikrosprickor kan tillåta fettmigrering även genom en annars adekvat beläggning.
Värmebeständighet är inte ett enda tal utan en kombination av deformationstemperaturen hos fodermaterialet och papperets strukturella integritet under ihållande värme och fuktighet. En skål kan behålla sin form vid 90°C i 5 minuter men börjar mjukna och skeva om den hålls vid 75°C i 45 minuter - ett realistiskt scenario i leveransapplikationer med isolerade påsar. Köpare som specificerar papperssoppskålar för leveranstunga operationer bör begära utökade blötläggningstester snarare än att bara förlita sig på momentana temperaturvärden.
Storlek på papperssoppskål: Matchande kapacitet till menyapplikation
Att välja rätt skålstorlek är ett mer nyanserat beslut än det kan verka. En underdimensionerad skål skapar spillrisk och en dålig matupplevelse; en överdimensionerad skål ökar materialkostnaderna och kan få portionsstorlekarna att verka mindre än de är. Följande referensramverk används av livsmedelsoperatörer när de kartlägger skålkapacitet till menyalternativ.
- 8–12 oz (240–355 ml): Sidosoppor, aptitretare, congee-tillbehör eller dessertsoppor. Det mindre fotavtrycket är också väl lämpat för självbetjäningsstationer eller barnmåltider.
- 16 oz (473 ml): Standard soppportioner med en servering i snabba avslappnade miljöer och kaféer. Detta är den vanligaste storleken för tomatsoppa, pho-buljong eller misobaserade rätter.
- 24 oz (710 ml): Stora nudelskålar, ramen eller kombinationsrätter med betydande fasta ingredienser tillsammans med buljong. Det extra djupet rymmer nudelportioner utan risk för översvämning.
- 32 oz (946 ml) och mer: Familjedelning eller cateringapplikationer, bulkleveranser eller rätter som t.ex. varma krukor där en stor volym vätska krävs. Strukturella krav för dessa storlekar är mer krävande och kräver vanligtvis 300 g/m2 baspapper.
Fälgens diameter påverkar också lockets kompatibilitet, vilket är ett kritiskt driftsövervägande för leverans och takeaway. Standardlockdiametrar (90 mm, 98 mm, 115 mm) finns i stort lager av locktillverkare, men skåldimensioner som inte är standard kan kräva anpassade eller patentskyddade lock – vilket ökar kostnaden och inköpskomplexiteten. Att specificera papperssoppskålar inom standarddimensionsfamiljer är i allmänhet den mest praktiska metoden för operatörer som köper komponenter från flera leverantörer.
Hållbarhetscertifieringar som är relevanta för upphandling av papperssoppsskålar
Eftersom hållbarhet blir ett upphandlingskriterium för livsmedelsoperatörer – driven av både konsumenternas förväntningar och regulatoriska krav på marknader som EU och Kalifornien – blir det viktigt att förstå vilka certifieringar som är meningsfulla kontra ytliga. Alla gröna påståenden på förpackningar väger inte lika mycket.
FSC- och PEFC-certifiering
Forest Stewardship Council (FSC) och Program for the Endorsement of Forest Certification (PEFC) intygar att den jungfruliga fibern som används i baspapper kommer från ansvarsfullt skötta skogar. Dessa certifieringar tar upp frågan om råvaruanskaffning uppströms men säger ingenting om den färdiga produktens återvinningsbarhet eller komposterbarhet. En skål gjord av FSC-certifierat papper med PE-foder är fortfarande inte återvinningsbar i de flesta kommunala system.
EN 13432 och ASTM D6400 (komposterbarhet)
Dessa standarder intygar att en färdig produkt kommer att sönderfalla och biologiskt nedbrytas inom definierade tidsgränser under industriella komposteringsförhållanden. EN 13432 är den europeiska standarden; ASTM D6400 gäller i Nordamerika. För att PLA-fodrade papperssoppskålar ska bära dessa certifieringar måste både papperskomponenten och PLA-fodret uppfylla kriterierna - ett certifikat som endast utfärdas för fodermaterialet certifierar inte automatiskt den sammansatta skålen. Köpare bör begära certifikat som specifikt täcker den färdiga skålens SKU, inte bara materialinsatsen.
BPI-certifiering
Biodegradable Products Institute (BPI) driver ett nordamerikanskt certifieringssystem som verifierar industriell komposterbarhet av färdiga livsmedelsförpackningsprodukter. BPI-certifiering krävs i allt högre grad av operatörer av komposteringsanläggningar som ett villkor för att acceptera livsmedelsförpackningar, vilket gör det till ett praktiskt krav snarare än bara en marknadsföringsreferens för operatörer som inriktar sig på komposteringsvägar.
Vi rekommenderar att köpare begär fullständig certifieringsdokumentation – inklusive certifikatnummer, utfärdande organ, certifieringens omfattning och utgångsdatum – snarare än att förlita sig på logotypen enbart, eftersom självdeklarerade miljöanspråk utan stöd från tredje part är vanliga i denna produktkategori.