-
Produkter
-
Matförpackningslösning
Mission & FilosofiRenmin Eco-Tech följer filosofin om grönt, innovation och ansvarstagande, sätter kunderna i centrum och värdesätter engagerade yrkesmän. Vi strävar efter att integrera hållbarhet och miljömedvetenhet i varje produkt.
 Grön innovation leder framtiden
-
Vår berättelse
Varför välja oss?Hangzhou Renmin Eco-tech Co., Ltd, beläget i den pittoreska staden Hangzhou, Zhejiang, är ett ledande företag inom forskning, utveckling och försäljning av pappersprodukter. Etablerat 2004, är vi specialiserade på miljövänliga lösningar som baspappersrullar, PE-belagda pappersrullar, papperskoppsfläktar, pappersskålar och lådfläktar, stansade ark, etc, för livsmedelsförpackningar och aluminiumfoliefilmlaminerat papper.
 Kommer från Kina, marknadsföring till världen.
-
Nyheter
 Pappersskålar av aluminiumfolie: struktur, prestanda och livsmedelsservice
Vad aluminiumfoliepappersskålar faktiskt är - och varför laminatstrukturen spelar roll Pappersskålar av aluminiumfolie är kompositbehållare byggda av två sammanfogade material: en...
Branschnyheter
Papperssoppskålar: Den kompletta köpguiden
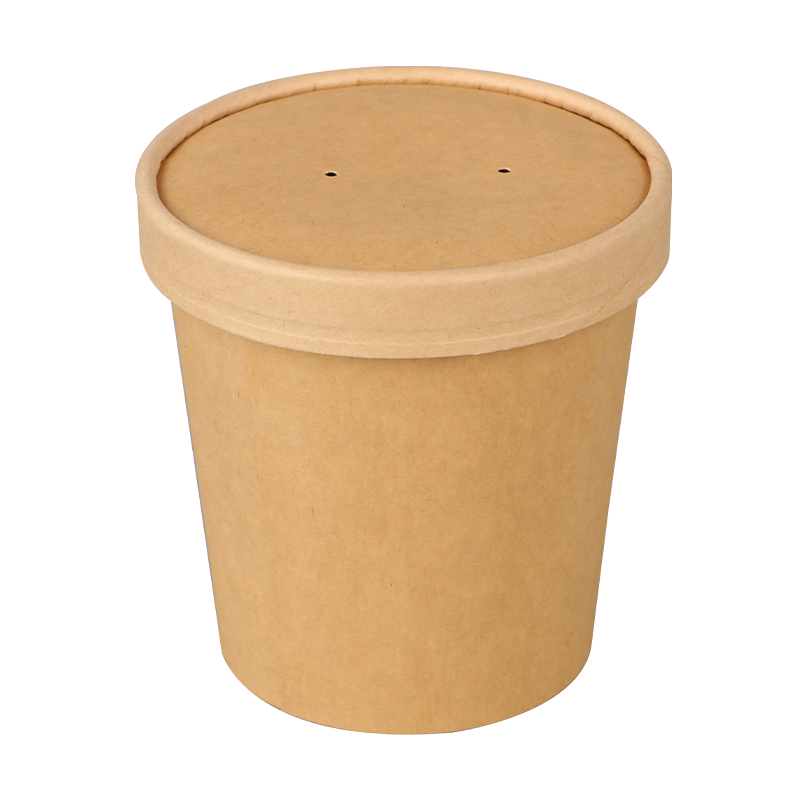
Soppskålar av papper har blivit en hörnsten i modern takeaway- och middagsservering, som hanterar allt från delikat misobuljong till tunga nötköttsgrytor och congee laddad med toppings. Att välja rätt skål är inte bara en fråga om att välja en storlek – det handlar om att förstå materialkonstruktion, beläggningskemi, strukturell design och konsekvenser vid slutet av livet. Den här guiden tar upp den praktiska kunskap som inköpschefer, restaurangoperatörer och förpackningsköpare behöver för att fatta välgrundade beslut om papperssoppskålar.
Vad gör en papperssoppskål lämplig för varm flytande mat
Inte varje pappersbehållare kan fungera som en papperssoppskål. Soppservice ställer unika krav på förpackningar – uthållig kontakt med het vätska, olja från buljonger och grytor och den mekaniska påfrestningen att bäras och hanteras av en kund. En genuint funktionell papperssoppskål måste hantera alla tre utmaningarna samtidigt.
Grunden är kartong av livsmedelskvalitet, vanligtvis i intervallet 250–350 g/m2, vilket ger den strukturella styvhet som krävs för att hålla formen under tyngden och värmen av en hel portion. Detta substrat fodras sedan med antingen PE (polyeten) eller PLA (polymjölksyra) på den inre ytan i kontakt med livsmedel. Fodret skapar en kontinuerlig barriär som förhindrar het vätska från att penetrera pappersfibern - mekanismen som annars skulle få skålen att mjukna, deformeras och slutligen inte fungera. Utan detta foder kommer även kartong med hög gsm att förlora strukturell integritet inom några minuter efter kontakt med het soppa.
Oljemotståndet är lika kritiskt. Många soppor - särskilt buljonger i asiatisk stil, nudelrätter och grytor - innehåller en betydande fetthalt. PE-beläggningar ger utmärkt fettbeständighet eftersom polyeten är kemiskt opolär och avvisar lipider som annars skulle tränga in i pappersfibern. PLA-beläggningar erbjuder jämförbar oljebeständighet för de flesta standardapplikationer, även om deras lägre värmetolerans kräver noggrann utvärdering för rätter som serveras över 60°C.
PE vs. PLA Foder: Att välja rätt beläggning
Valet mellan PE och PLA foder är ett av de mest följdriktiga specifikationsbesluten för papperssoppskålar, med konsekvenser för värmebeständighet, hållbarhetsuppgifter och kostnad. Båda används ofta, men de är inte utbytbara.
PE-fodrade soppskålar av papper tål långvarig vätskekontakt vid temperaturer upp till 90–95°C, vilket gör dem lämpliga för alla applikationer för varma soppor. PE härrör från petroleum, och PE-laminerat papper accepteras inte av de flesta kommunala pappersåtervinningsströmmar. Men PE-belagda skålar förblir den dominerande kommersiella specifikationen globalt på grund av deras tillförlitlighet, kostnadseffektivitet och breda temperaturtolerans.
PLA-fodrade papperssoppskålar tillverkas av förnybara, biobaserade råvaror - typiskt majsstärkelse eller sockerrör - och kan certifieras industriellt komposterbara enligt EN 13432 eller ASTM D6400. Deras viktigaste begränsning är värmekänslighet: standard PLA mjuknar vid cirka 55–60°C, vilket gör den olämplig för skålar avsedda att hålla kokande buljong. Kristalliserad PLA (CPLA) höjer denna tröskel till cirka 85°C och är ett mer lönsamt alternativ för heta applikationer, även om det har en kostnadspremie på 15–30 % jämfört med standard PLA- och PE-alternativ.
| Typ foder | Värmetolerans | Komposterbar | Relativ kostnad |
| PE | Upp till ~95°C | Nej | Lägst |
| Standard PLA | Upp till ~55–60°C | Industriellt | Måttlig |
| CPLA | Upp till ~85°C | Industriellt | Högre |
Strukturell design: Väggar, fälgar och stabilitet
Utöver fodermaterialet avgör den fysiska konstruktionen av en papperssoppskål om den fungerar tillförlitligt under krävande serviceförhållanden. Tre strukturella element förtjänar särskild uppmärksamhet: väggtjocklek, fälgdesign och baskonstruktion.
Tjocka, styva väggar är viktiga för soppskålar som kommer att fyllas med tunga rätter som nötnudlar, fläskgryta eller congee med pålägg. Väggstyvhet är en funktion av både kartongs ytvikt och integriteten hos foderbindningen - en delaminerande liner försvagar kompositväggen avsevärt. För skålar i intervallet 24–32 oz rekommenderas i allmänhet en minsta kartongvikt på 300 g/m2 för att behålla formen under full belastning.
Den rullade kanten är en av de mest funktionellt viktiga egenskaperna hos en välkonstruerad papperssoppskål. En tätt och jämnt rullad kant fördelar spänningen runt skålens omkrets, vilket förhindrar sidoväggen från att flacka utåt när skålen är full. Det ger också en säker sittyta för lock – avgörande vid takeaway- och leveranstillämpningar där förebyggande av spill är av största vikt. Ojämnt rullade eller löst formade fälgar är ett vanligt kvalitetsfel i skålar av lägre kvalitet och skapar inkonsekvent montering av locket som leder till spill under transport.
Kopplingen mellan bas och vägg - där den platta bottenskivan möter den koniska eller cylindriska sidoväggen - är det mest mekaniskt belastade området i en papperssoppskål. Denna fog måste värmeförseglas under exakt temperatur och tryck för att skapa en kontinuerlig, läckagesäker bindning. Otillräcklig tätning vid denna korsning är den vanligaste orsaken till att skålen misslyckas vid användning, vilket visar sig som att vätska sipprar genom bottensömmen snarare än genom själva väggen.
Dimensionering av papperssoppskålar till din meny
Genom att välja rätt skålstorlek för varje menyapplikation undviks de dubbla problemen med spill från underfyllning och dålig visuell presentation från överfyllning. Följande referensram täcker de vanligaste skålkapaciteterna som används inom foodservice:
- 8–12 oz (240–355 ml): Sidosoppor, aptitretare, barncongee och tillbehörsrätter. Kompakt fotavtryck passar självbetjäningsstationer och cafédiskar.
- 16 oz (473 ml): Standardsoppa portioner för en servering - tomatsoppa, misobuljong, pho-bas och liknande kafé- och snabba erbjudanden.
- 24 oz (710 ml): Stora nudelskålar, ramen, udon och kombinationsrätter med betydande fast innehåll tillsammans med buljong.
- 32 oz (946 ml) och mer: Catering och familjedelningsformat, bulkleveranser eller hot pot-basapplikationer som kräver stora vätskevolymer.
Operatörer bör också ta hänsyn till förhållandet mellan fyllning och kapacitet: soppskålar som används för buljongtunga rätter bör fyllas till högst 80–85 % av den nominella kapaciteten för att möjliggöra säker hantering. Detta innebär att den praktiskt användbara volymen är lägre än den nominella skålspecifikationen - en viktig faktor när man matchar skålstorleken med portionsviktsstandarder.
Anpassad utskrift för varumärkesidentitet
Anpassat tryck på papperssoppskålar förvandlar funktionella förpackningar till en varumärkeskommunikationskanal. En tryckt skål åker med maten till kundens plats, vilket ger en löpande varumärkesexponering i leverans- och takeaway-sammanhang som sträcker sig långt bortom försäljningsstället.
Tryck appliceras på den platta fläkten (stansat ämne) innan skålen formas. Denna platta utskriftsprocess möjliggör högkvalitativt flexografiskt arbete med konsekvent färgregistrering över produktionsserier. Konstverk bör förberedas med hjälp av Pantone dekorfärgsreferenser snarare än RGB- eller CMYK-skärmvärden för att säkerställa exakt färgmatchning över batcher. Allt bläck måste vara av livsmedelskvalitet och vattenbaserat och följa FDA 21 CFR eller EU:s bestämmelser om material i kontakt med livsmedel som är tillämpliga på målmarknaden.
Minsta beställningskvantiteter för specialtryckta papperssoppskålar börjar vanligtvis på 50 000 enheter per SKU för flerfärgsdesign, med ledtider på 4–8 veckor från konstverkets godkännande. Operatörer som planerar säsongsbetonade kampanjer eller lanseringar av nya butiker bör bygga in dessa tidslinjer i projektplaneringen för att undvika att kompromissa med konstverkens kvalitet eller specifikationer.
Miljövänliga alternativ och hållbarhetscertifieringar
För operatörer med hållbarhetsåtaganden eller som verkar på marknader med aktiva regler för engångsförpackningar, blir miljövänliga papperssoppskålsspecifikationer alltmer tillgängliga i kommersiell skala. De mest trovärdiga hållbarhetsuppgifterna att leta efter inkluderar:
- FSC- eller PEFC-certifiering: Verifierar att jungfrufibern i kartongen kommer från ansvarsfullt skötta skogar. Adresserar råvaruanskaffning men indikerar inte komposterbarheten för den färdiga skålen.
- EN 13432 eller ASTM D6400: Certifierar industriell komposterbarhet av den färdiga produkten, inklusive både papperet och PLA-fodret. Måste utfärdas för den kompletta sammansatta skålen, inte bara fodermaterialet isolerat.
- BPI-certifiering: Nordamerikansk industriell komposterbarhetsstandard krävs alltmer av komposteringsanläggningar som ett villkor för att acceptera livsmedelsförpackningar.
På Hangzhou Renmin Eco-tech levererar vi både PE-belagda och PLA-belagda pappersskålsfläktar till omvandlare, vilket gör det möjligt för våra nedströmskunder att producera skålar som uppfyller deras specifika hållbarhets- och prestandakrav. Oavsett om prioriteringen är lägsta kostnad, högsta värmebeständighet eller certifierad komposterbarhet, finns den rätta papperssoppskålsspecifikationen – nyckeln är att matcha materialet och konstruktionen till de faktiska kraven i applikationen snarare än att välja det mest välbekanta alternativet som standard.
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade med *
Vi är här för att hjälpa.
Upphovsrätt © HANGZHOU RENMIN ECO-TECH CO.,LTD. Alla rättigheter reserverade
Miljövänlig matförpackningslösning Matpappersförpackningstillverkare